Les appareils à pression et les réservoirs sont rarement des produits standard. Chacun est fabriqué selon une conception précise, ce qui signifie que chacun présente ses propres risques. Un piquage décalé de quelques degrés ou une soudure présentant des porosités cachées peut sembler parfaitement correct dans l’atelier, puis se transformer en reprise coûteuse ou en épreuve échouée une fois l’appareil arrivé sur site.
Ce guide s’adresse aux importateurs, aux entreprises EPC et aux équipes achats qui commandent des appareils à pression, des réservoirs de stockage et des échangeurs de chaleur auprès de fabricants en Chine et dans le reste de l’Asie. Il explique ce que couvre une inspection indépendante, pourquoi chaque contrôle compte, quels défauts causent le plus souvent des problèmes et comment faire correspondre l’étape d’inspection au calendrier de fabrication. Pour un résumé de la prestation, consultez notre page inspection d’appareils à pression et de réservoirs.
Points clés
- Chaque appareil est fabriqué à l’unité : chaque exemplaire doit donc être contrôlé par rapport à votre bon de commande, aux plans approuvés, au code référencé et à ses relevés d’essai.
- Les problèmes les plus fréquents sont une matière non conforme à son certificat, des piquages hors plan, des défauts de soudure, des épreuves de pression échouées ou mal documentées, ainsi que des dommages à l’emballage ou au chargement.
- Les problèmes de matière, d’assemblage et de soudage sont les moins coûteux à corriger avant que l’appareil ne soit éprouvé et peint ; de nombreux acheteurs combinent donc deux étapes d’inspection ou plus.
- Une inspection indépendante vous fournit un rapport photo dans les 24 heures suivant l’inspection, ce qui vous permet de décider du paiement et de l’expédition sur la base de preuves.
Pourquoi les appareils à pression et les réservoirs exigent leurs propres contrôles
Pour des produits fabriqués en série, un échantillon prélevé dans un lot en dit long sur le reste. Il n’en va pas de même pour les appareils à pression et les réservoirs. Ils sont fabriqués selon une conception précise, souvent en petites quantités, et chaque exemplaire peut présenter sa propre défaillance. Une tôle ou une pièce forgée peut ne pas correspondre à son certificat. Un piquage peut être mal orienté. Une soudure peut devoir être reprise, une virole peut être ovalisée, ou une épreuve n’a peut-être jamais été correctement suivie par un inspecteur.
La bonne question n’est donc pas de savoir si le fournisseur est globalement bon, mais si cet appareil précis correspond à ce que vous avez commandé. Cela suppose de le contrôler par rapport à quatre références :
- Votre bon de commande : les exigences commerciales et techniques convenues avec le fabricant.
- Les plans approuvés : les dimensions, les positions de piquages et les détails dont dépend la conception.
- Le code référencé : le code cité dans votre commande, qui définit ce que l’appareil doit satisfaire.
- Les relevés d’essai : la preuve que les soudures, les épreuves de pression et les matières ont été traitées comme exigé.
Lorsque la commande l’exige, l’épreuve de pression doit également se dérouler en présence de l’inspecteur. Le meilleur moment pour tout cela est l’atelier de fabrication, avant que l’appareil ne soit peint, protégé et expédié. Passé ce stade, corriger un défaut revient à intervenir sur un ouvrage fini, ou à payer une reprise sur site, loin du fabricant et souvent sous pression de délais.
Chaque type d’équipement, sa propre liste de contrôle
Une colonne de process, un réservoir de stockage et un échangeur de chaleur sont conçus et défaillent différemment. Une seule liste de contrôle générique laisse passer des défauts. Nos inspecteurs travaillent avec la liste de contrôle adaptée à ce que vous achetez réellement.
Appareils à pression
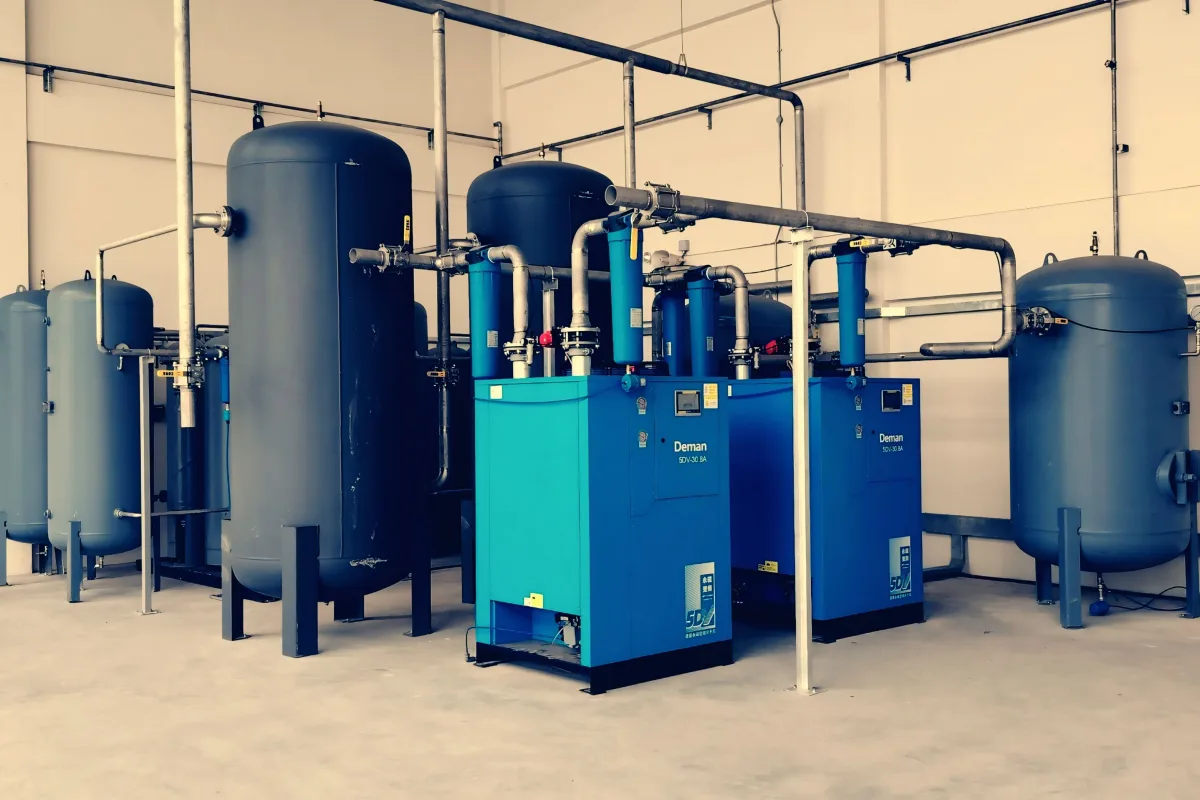
Ce groupe couvre les colonnes, réacteurs, séparateurs, ballons et réservoirs d’air comprimé. L’accent est mis sur la traçabilité matière des viroles et des fonds, l’état des soudures et les relevés de contrôle non destructif, l’orientation et la saillie des piquages, ainsi que les résultats des épreuves de pression.
Réservoirs de stockage
Pour les réservoirs de stockage fabriqués en atelier et leurs composants, les contrôles portent sur l’épaisseur des tôles et les dimensions, les cordons de soudure et les essais d’étanchéité, les raccords, trous d’homme et accessoires, ainsi que le revêtement intérieur et extérieur.
Échangeurs de chaleur
Pour les échangeurs à faisceau tubulaire et les autres types d’échangeurs de chaleur, les inspecteurs examinent l’état des tubes, de la plaque tubulaire et des chicanes, les liaisons tube-plaque, les résultats des essais côté calandre et côté tubes, ainsi que les dimensions des piquages et des supports.
Skids, supports et accessoires
Les berceaux, jupes, échelles, plateformes et autres accessoires sont faciles à négliger, mais ils doivent s’adapter sur site. Les contrôles portent sur les dimensions par rapport au plan, les oreilles de levage et les soudures de fixation, le revêtement et la protection contre la corrosion, ainsi que le marquage, la protection et l’emballage.
Si vous ne savez pas si votre équipement entre dans l’un de ces groupes, envoyez-nous le bon de commande ou les plans et nous confirmerons ce qui peut être couvert.
Ce que contrôle un inspecteur et pourquoi c’est important
Chaque inspection est organisée selon votre bon de commande, les plans approuvés et le code référencé. Une liste de contrôle type pour les appareils à pression et les réservoirs couvre les points suivants, et chacun répond à une raison pratique.
Vérification de la matière
Les certificats de tôles et de pièces forgées sont contrôlés par rapport aux numéros de coulée et à la nuance spécifiée. C’est essentiel, car une matière non conforme à son certificat est un problème fondamental : il est invisible sur un appareil fini et une simple réparation suffit rarement à le corriger.
Dimensions et orientation
Le diamètre de la virole, la longueur, l’orientation, la saillie et l’élévation des piquages sont contrôlés par rapport au plan. La tuyauterie et les structures sur site sont construites autour de ces positions : un piquage hors plan peut donc entraîner une modification de la tuyauterie ou un appareil qui ne s’adapte pas à son massif.
Soudage
L’inspecteur contrôle visuellement l’état des soudures et examine, lorsque cela est exigé, les rapports de contrôle non destructif et les documents de soudage. Les soudures tiennent la pression, et des défauts tels que les caniveaux, les porosités ou les manques de fusion peuvent passer inaperçus jusqu’à une épreuve ou, pire, jusqu’à la mise en service.
Épreuve de pression
Lorsque la commande l’exige, les épreuves hydrostatiques ou pneumatiques sont suivies en présence de l’inspecteur, ou les relevés d’essai sont examinés. Une épreuve n’a de valeur que si elle est correctement réalisée et consignée. Une épreuve sans relevés adéquats ne prouve pas que l’appareil a satisfait aux exigences de la spécification.
État de la virole et propreté intérieure
L’ovalisation, les bosses, les marques d’arc et les dommages de surface sont contrôlés sur la virole. Les surfaces intérieures sont vérifiées avant fermeture de l’appareil pour détecter débris, projections, calamine et humidité. Tout ce qui reste dans un appareil fermé voyage avec lui, et l’éliminer plus tard peut être difficile.
Plaque signalétique et marquage
Les données de conception, le numéro de série et les marquages exigés doivent figurer sur chaque exemplaire. Des données de plaque signalétique manquantes ou erronées créent des problèmes de documentation susceptibles de retarder la réception, même lorsque l’appareil lui-même est sain.
Revêtement, protection et emballage
La préparation de surface, l’épaisseur du revêtement, les protections de piquages et les berceaux de transport sont contrôlés. Un appareil qui passe tous les essais techniques peut tout de même arriver endommagé si les ouvertures ne sont pas protégées ou si les supports sont inadaptés au transport.
Que vous ayez besoin d’une seule inspection finale ou d’un suivi sur l’ensemble du calendrier de fabrication, la liste de contrôle est construite autour de votre bon de commande et du code qu’il référence.
Défauts à détecter avant l’expédition de la commande
Voici les constats qui se transforment le plus souvent en reprises, en échecs d’essais sur site ou en retards lorsque personne ne contrôle avant l’expédition :
- Tôle ou pièce forgée dont la matière ne correspond pas au certificat.
- Orientation, saillie ou élévation des piquages hors plan.
- Défauts de soudure tels que caniveaux, porosités ou manques de fusion.
- Virole ovalisée, bosses ou marques d’arc.
- Une épreuve de pression échouée, ou une épreuve sans relevés adéquats.
- Débris, projections ou humidité laissés à l’intérieur de l’appareil.
- Revêtement trop mince, endommagé ou appliqué sur une préparation de surface insuffisante.
- Données de plaque signalétique manquantes ou erronées.
- Piquages ouverts, protections manquantes ou berceaux de transport inadaptés.
Beaucoup de ces défauts sont invisibles une fois l’appareil peint et emballé. C’est ce qui justifie l’inspection à l’atelier. Un constat fait avant l’expédition donne lieu à une discussion avec votre fournisseur. Le même constat fait sur votre site représente un retard, un litige et un coût difficile à récupérer.
De quelle étape d’inspection avez-vous besoin ?
Les problèmes de matière, d’assemblage et de soudage sont les moins coûteux à corriger avant que l’appareil ne soit éprouvé et peint. La plupart des acheteurs combinent deux étapes ou plus parmi les suivantes tout au long du calendrier de fabrication.
Une manière simple de choisir est de se demander où se situe votre principale exposition. Si le projet dépend de matières spécifiques, commencez avant la production. Si le fabricant est nouveau pour vous, ajoutez un contrôle en cours de production. Si vous êtes sur le point de libérer le paiement, le contrôle final est indispensable. Et si l’équipement voyage en conteneur, la supervision du chargement protège ce que vous avez déjà payé pour faire inspecter.
Si vous travaillez pour la première fois avec un fabricant, un audit d’usine peut également vous aider à mieux connaître le fournisseur avant de passer commande.
Comment TIC accompagne les acheteurs d’appareils à pression et de réservoirs
The Inspection Company (TIC) a été fondée en 2007 avec une direction européenne. Aujourd’hui, nous travaillons avec plus de 700 inspecteurs professionnels en Asie, avec une couverture de service dans plus de 25 pays. Indiquez-nous l’emplacement de votre usine et nous confirmerons la disponibilité.
Voici quelques points à demander à tout prestataire d’inspection, et la façon dont nous y répondons :
- Indépendance : TIC est un organisme d’inspection de type A accrédité ISO/IEC 17020, ce qui signifie que nous sommes indépendants des usines que nous inspectons.
- Systèmes de management : nous sommes certifiés ISO 9001:2015 et ISO/IEC 27001 pour la sécurité de l’information, et nous sommes membre de Sedex et de CNAS.
- Intégrité : les inspecteurs signent un contrat anti-corruption après chaque inspection.
- Rapports : nous fournissons un rapport rapide le jour même de l’inspection et le rapport détaillé avec photos sous 24 heures.
- Échantillonnage : le cas échéant, nous appliquons l’échantillonnage ISO 2859 (AQL).
Les appareils à pression et les réservoirs font partie d’un ensemble plus large d’équipements énergétiques et industriels. Si votre commande comprend également des tuyaux, raccords et brides ou des vannes et équipements de tête de puits, la même approche s’applique, et notre page d’inspection des équipements pétroliers, gaziers et énergétiques donne une vue d’ensemble. Pour les structures et supports fabriqués, consultez l’inspection de structures en acier.
Concernant le coût, la plupart des inspections sont facturées à l’homme-jour et dépendent du type d’équipement, de la quantité et du lieu. Le meilleur moyen d’obtenir un chiffre est de demander un devis.
Conclusion
Les appareils à pression et les réservoirs sont fabriqués à l’unité, et un problème invisible dans l’atelier peut devenir une défaillance coûteuse sur site. Contrôler chaque exemplaire par rapport à votre bon de commande, aux plans approuvés, au code référencé et à ses relevés d’essai, et le faire avant la peinture et l’expédition, est le moyen le plus fiable de maîtriser ce risque.
Si vous préparez une commande, notre équipe peut vous indiquer ce dont elle a réellement besoin, de la vérification de la matière aux épreuves de pression en présence de l’inspecteur et à la supervision du chargement. Découvrez notre service d’inspection d’appareils à pression et de réservoirs, puis demandez un devis gratuit ou contactez notre équipe pour réserver votre inspection.