Les tubes, raccords et brides figurent parmi les articles les moins spectaculaires d’une nomenclature de projet, mais ils se retrouvent dans des systèmes sous pression où une seule pièce non conforme peut entraîner une fuite, l’échec d’une épreuve de pression ou un arrêt. Lorsque ces produits sont achetés auprès d’aciéries et d’usines en Chine et dans le reste de l’Asie, l’acheteur se trouve souvent à des milliers de kilomètres de l’endroit où la qualité se décide.
Ce guide s’adresse aux importateurs, aux entreprises EPC et aux équipes achats. Il explique ce que couvre réellement une inspection de tubes, raccords et brides par un tiers, pourquoi chaque contrôle compte, quels défauts reviennent le plus souvent et à quelle étape de la production un inspecteur apporte le plus de valeur. Vous trouverez la description complète du service sur notre page inspection de tubes, raccords et brides.
Points clés
- Une nuance de matière erronée ou une paroi trop mince ressemble exactement à la bonne une fois stockée en entrepôt. Ces écarts doivent donc être contrôlés sur site avant l’expédition.
- Les tubes, raccords, brides et boulonnerie se dégradent chacun différemment. Chacun nécessite donc sa propre liste de contrôle, construite autour de votre bon de commande et des normes qu’il référence.
- Les problèmes de traçabilité font partie des constats que l’inspecteur recherche en premier : une nuance ou un numéro de coulée qui ne correspond pas au certificat de réception, ou un marquage absent ou illisible.
- Inspecter tôt, puis de nouveau avant l’emballage, coûte moins cher que de découvrir un problème une fois la ligne installée. TIC remet un rapport détaillé avec photos dans les 24 heures suivant l’inspection.
Pourquoi les tubes, raccords et brides exigent leurs propres contrôles
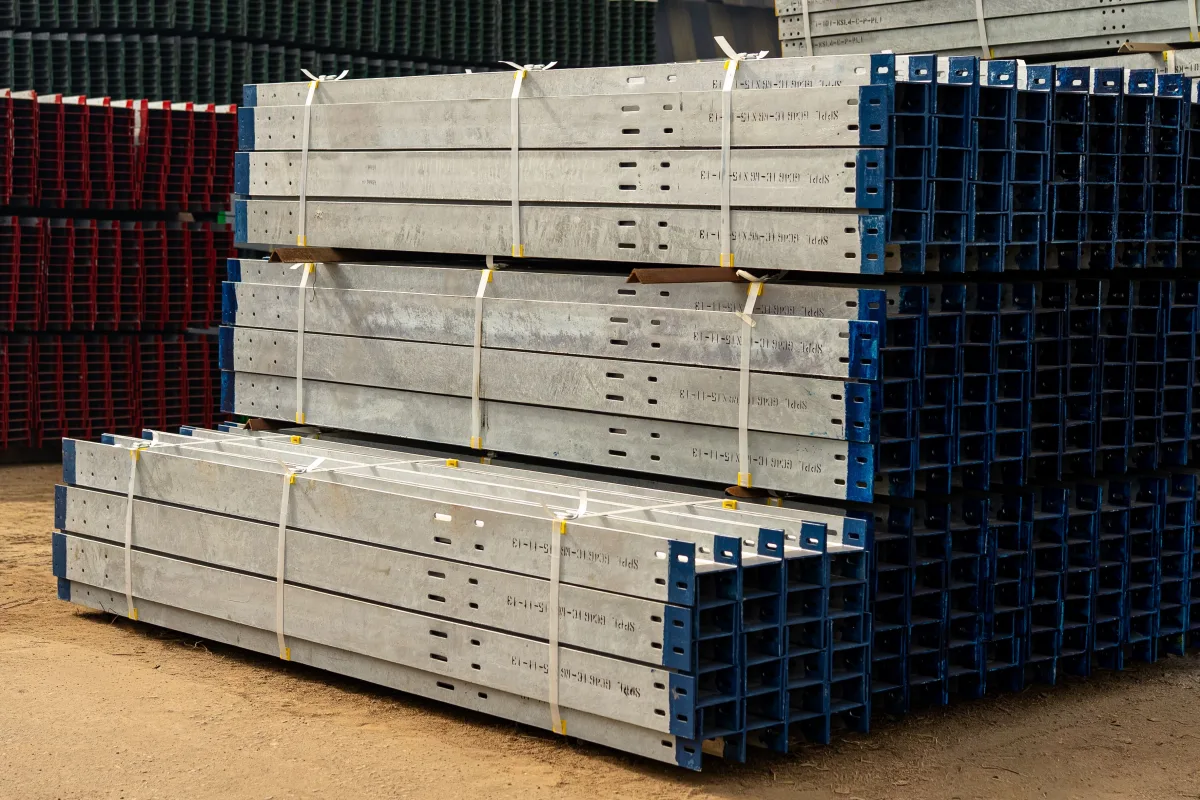
La plupart des problèmes de tuyauterie ne se voient pas à distance. Une nuance de matière qui ne correspond pas à son certificat, un numéro de coulée impossible à retracer, une épaisseur de paroi hors tolérance ou une face de bride abîmée à la manutention paraissent tout à fait normaux lorsque le matériel est empilé dans une cour. Ils n’apparaissent qu’une fois la ligne installée et sous pression, c’est-à-dire au moment le plus coûteux pour les découvrir.
Pour cette raison, chaque pièce doit être contrôlée par rapport à trois références : votre bon de commande, la norme à laquelle la commande renvoie et le certificat de réception fourni avec la matière. Une inspection sur site s’effectue à l’aciérie ou à l’usine, avant que le matériel ne soit mis en bottes, en caisses et expédié.
Le problème de la seule revue documentaire
Les certificats décrivent ce que le fournisseur affirme au sujet de la matière. Un inspecteur confirme que la matière qu’il a sous les yeux correspond au document. Cela suppose de lire les numéros de coulée sur le certificat, puis de retrouver les mêmes numéros marqués sur les tubes, raccords ou brides eux-mêmes. La revue documentaire et l’inspection physique répondent à des questions différentes, et les importateurs ont besoin des deux.
Pourquoi la distance complique les choses
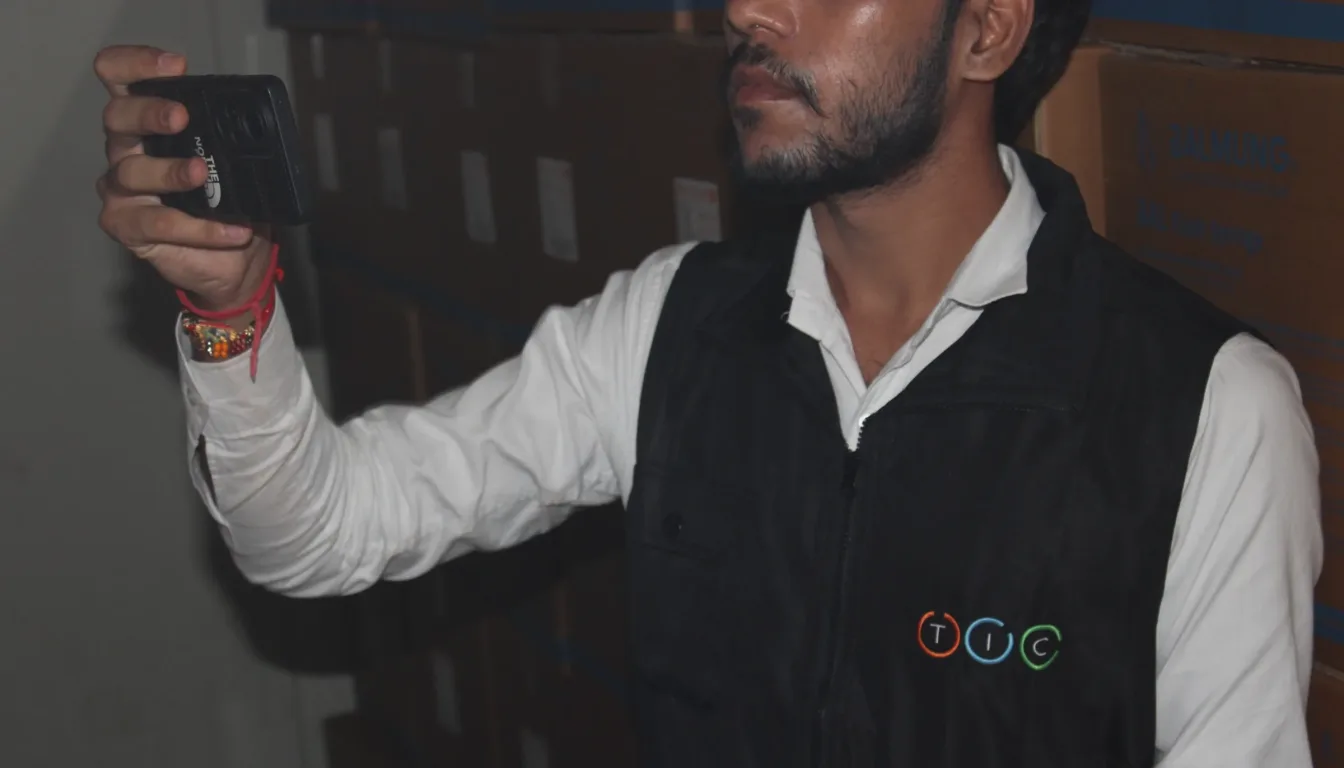
Lorsque vous achetez en Asie, vous voyez rarement la marchandise avant son départ. Un inspecteur indépendant agit comme vos yeux dans l’usine, en travaillant selon une liste de contrôle construite autour de votre bon de commande plutôt que selon celle du fournisseur. TIC, fondée en 2007 et dirigée par une équipe européenne, compte plus de 700 inspecteurs professionnels en Asie et une couverture de service dans plus de 25 pays.
Une liste de contrôle pour chaque type de produit
Un tube sans soudure, un raccord forgé et une bride à collerette sont fabriqués et défaillent différemment. Une bonne inspection commence donc par déterminer ce qui est réellement acheté et par appliquer la liste de contrôle correspondante.
Tubes
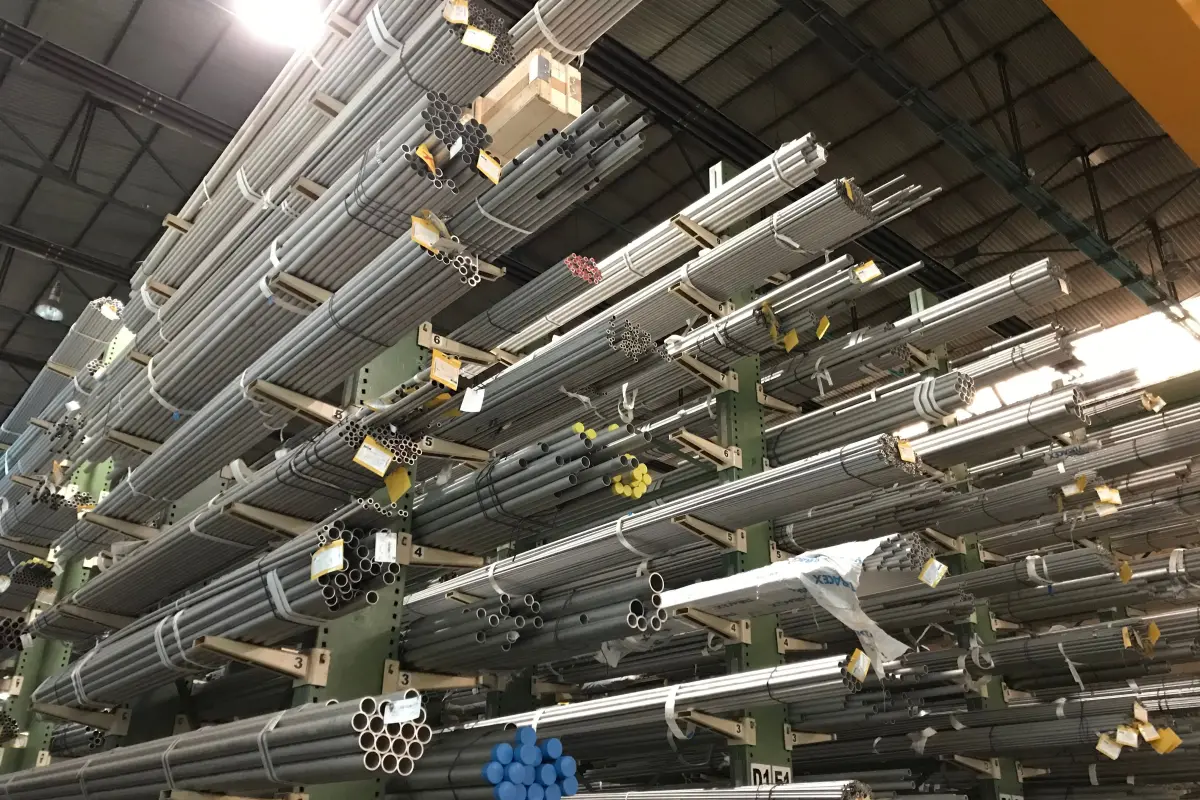
Les tubes sans soudure et soudés en acier au carbone, allié et inoxydable sont contrôlés sur :
- Le diamètre extérieur, l’épaisseur de paroi et la longueur
- La rectitude et la finition ou le chanfrein des extrémités
- L’état du cordon de soudure sur les tubes soudés
- Les défauts de surface, les dédoublures et les bosses
Raccords
Les coudes, tés, réductions et fonds, qu’ils soient à souder bout à bout ou forgés, sont contrôlés sur :
- Les dimensions et les angles par rapport à la norme
- L’épaisseur de paroi aux points critiques
- La préparation du chanfrein et l’équerrage des extrémités
- L’état de surface et les marques de formage
Brides
Les brides à collerette, plates, pleines, à emboîter et à collet tombé sont contrôlées sur :
- Le type de face, la finition et les dommages
- Le cercle de perçage, ainsi que le diamètre et la position des trous de boulons
- L’épaisseur, l’alésage et les dimensions du moyeu
- La classe de pression et le marquage de la matière
Joints, boulonnerie et accessoires
Les joints, goujons, écrous et composants de tuyauterie associés sont faciles à négliger, mais un assemblage ne vaut que par son élément le plus faible. Les inspecteurs contrôlent la taille, le type et les caractéristiques par rapport à la commande, la matière et le revêtement par rapport à la spécification, l’état des filetages et l’ajustement, ainsi que la quantité, le marquage et l’emballage.
Ce que l’inspecteur contrôle et pourquoi c’est important
Chaque inspection est organisée selon votre bon de commande, la norme référencée et les plans approuvés. Une liste de contrôle type couvre huit domaines. Le tableau ci-dessous résume ce qui est contrôlé et la raison d’être de chaque contrôle.
La matière et la traçabilité d’abord
La vérification de la matière vient en premier, car tout le reste en dépend. Si le certificat, le numéro de coulée et la nuance spécifiée ne concordent pas, un résultat dimensionnel parfait ne sert à rien. Le marquage compte pour la même raison : une pièce dont le marquage est absent ou illisible ne peut pas être rattachée à son certificat.
Dimensions, faces et soudures
Les contrôles dimensionnels détectent les parois et diamètres de tubes hors tolérance, ainsi que les raccords dont l’angle de chanfrein ou le talon est hors spécification. Sur les brides, la face d’étanchéité et le schéma de perçage décident si l’assemblage sera étanche et si les boulons passeront réellement sur chantier. Les cordons de soudure sont examinés visuellement sur les tubes et raccords soudés, et les rapports de CND sont examinés lorsque la commande les exige.
Épreuves de pression et CND
Lorsque votre commande le prévoit, un inspecteur peut assister aux épreuves hydrostatiques et aux contrôles non destructifs à l’usine, ou examiner les enregistrements d’essais. Indiquez à la société d’inspection ce que votre spécification exige afin qu’elle puisse confirmer ce qui est possible chez votre fournisseur.
Défauts détectés avant l’expédition de la commande
Voici les constats qui se transforment le plus souvent en matériel refusé, en épreuves de pression échouées ou en retards sur chantier lorsque personne ne vérifie avant l’expédition :
- Nuance de matière ou numéro de coulée ne correspondant pas au certificat de réception
- Épaisseur de paroi ou diamètre extérieur hors tolérance
- Fissures, dédoublures ou piqûres profondes sur la surface du tube ou du raccord
- Défauts de cordon de soudure tels que caniveaux, porosités ou manques de fusion
- Faces d’étanchéité de bride rayées, bosselées ou corrodées
- Trous de boulons désalignés ou percés selon un mauvais schéma
- Angle de chanfrein ou talon hors spécification
- Marquage absent, illisible ou incorrect rompant la traçabilité
- Bouchons d’extrémité ou protège-chanfreins manquants, ou mise en bottes insuffisante pour le transport
Défauts coûteux à corriger plus tard
Certains de ces défauts peuvent être corrigés à l’usine s’ils sont détectés à temps. Une face de bride endommagée peut être reprise ou remplacée, et des bouchons d’extrémité manquants peuvent être posés avant l’emballage. D’autres sont bien plus difficiles à résoudre, comme une nuance non conforme sur une matière déjà produite. Les détecter alors que la marchandise est encore chez le fournisseur vous laisse des options, notamment la reprise, le remplacement ou le refus, avant le paiement et l’expédition.
Dommages pendant la manutention et le transport
Les extrémités de tubes et les faces de bride sont les zones les plus exposées lors du chargement et du transport. Les protège-chanfreins, les bouchons d’extrémité et une mise en bottes correcte existent précisément pour cette raison, et ils font partie de l’inspection plutôt que d’un détail accessoire.
De quelle étape d’inspection avez-vous besoin ?
Les problèmes de matière et de dimensions coûtent le moins cher à corriger avant que la commande ne soit terminée et emballée. La plupart des acheteurs combinent deux inspections ou plus au cours d’une production.
Avant et pendant la production
- L’inspection avant production vérifie la matière première, les certificats et les numéros de coulée avant que l’aciérie ou l’usine ne démarre la production.
- L’inspection en cours de production détecte un problème dimensionnel, de soudure ou de surface alors qu’il n’affecte encore qu’une partie de la commande, et non toute la commande.
Avant l’expédition et le chargement
- L’inspection avant expédition est le contrôle final standard du matériel fini, marqué et emballé avant que vous n’autorisiez le paiement ou l’expédition.
- L’inspection de chargement de conteneur supervise l’arrimage et le chargement des bottes et des caisses, là où les extrémités de tubes et les faces de bride risquent le plus d’être endommagées.
Choisir une combinaison
Un achat ponctuel d’une quantité limitée peut ne nécessiter qu’un contrôle final. Un projet de tuyauterie plus long, avec plusieurs expéditions, bénéficie généralement aussi d’inspections plus précoces, car un problème détecté au départ peut être corrigé avant d’être répété sur toute la production. Lorsque TIC applique l’échantillonnage ISO 2859 (AQL), celui-ci sert à déterminer combien de pièces du lot examiner. Si vous sélectionnez en outre un nouveau fournisseur, un audit d’usine peut vous aider à évaluer l’aciérie ou l’usine avant de passer commande.
Obtenir des résultats fiables d’une inspection
La qualité d’une inspection dépend de la qualité du cahier des charges. Quelques mesures pratiques y contribuent.
Donner à l’inspecteur des références claires
Transmettez votre bon de commande, la norme référencée et les plans approuvés, ainsi que toute exigence particulière telle que l’épreuve de pression ou les CND. La liste de contrôle est construite autour de ces documents : plus ils sont précis, plus le résultat est utile. Si vous ne savez pas avec certitude si un produit convient, envoyez le bon de commande ou la spécification et la société d’inspection vous le confirmera.
Choisir un prestataire indépendant et accrédité
L’indépendance est l’essence même de l’inspection par un tiers. TIC est un organisme d’inspection accrédité ISO/IEC 17020 de type A, certifié ISO 9001:2015 et ISO/IEC 27001, et membre de Sedex et du CNAS. Les inspecteurs signent un contrat anticorruption après chaque inspection.
Réagir rapidement au rapport
Un rapport rapide est remis le jour même de l’inspection, et le rapport détaillé avec photos suit dans les 24 heures suivant l’inspection. Les photos du marquage, des faces de bride, des cordons de soudure et de l’emballage vous permettent, ainsi qu’à vos ingénieurs, de décider de l’acceptation sans vous déplacer à l’usine.
Découvrir l’ensemble des produits énergétiques
La tuyauterie arrive rarement seule. Si le même projet comprend aussi des vannes, des équipements de tête de puits ou des réservoirs, consultez nos pages sur l’inspection de vannes et d’équipements de tête de puits et sur l’inspection d’appareils à pression et de réservoirs.
Conclusion
Les tubes, raccords et brides sont simples à décrire et sans pardon lorsqu’ils sont défectueux. Comparer les certificats de réception aux numéros de coulée, mesurer les dimensions, examiner les faces de bride et les soudures, confirmer le marquage et vérifier l’emballage avant l’expédition de la commande est un moyen fiable d’éviter les problèmes qui apparaissent autrement sur chantier, sous pression. Nos services d’inspection de tubes, raccords et brides sont construits précisément autour de cette approche.
Si vous avez une commande à venir, demandez un devis gratuit ou contactez notre équipe. Indiquez-nous le type de produit, la quantité et l’emplacement de l’usine, et nous vous confirmerons ce dont votre commande a besoin.