Rohre, Fittings und Flansche gehören zu den unscheinbarsten Positionen einer Projektstückliste, kommen jedoch in Drucksystemen zum Einsatz, in denen ein einziges nicht konformes Teil eine Leckage, eine nicht bestandene Druckprüfung oder einen Stillstand verursachen kann. Werden diese Produkte bei Walzwerken und Fabriken in China und im übrigen Asien beschafft, befindet sich der Käufer oft Tausende Kilometer von dem Ort entfernt, an dem über die Qualität entschieden wird.
Dieser Leitfaden richtet sich an Importeure, EPC-Auftragnehmer und Einkaufsabteilungen. Er beschreibt, was eine Inspektion von Rohren, Fittings und Flanschen durch Dritte tatsächlich umfasst, warum jede Prüfung relevant ist, welche Mängel am häufigsten auftreten und in welcher Produktionsphase ein Inspektor den größten Nutzen stiftet. Die vollständige Leistungsbeschreibung finden Sie auf unserer Seite Inspektion von Rohren, Fittings und Flanschen.
Wichtigste Erkenntnisse
- Eine falsche Werkstoffgüte oder eine zu dünne Wand sieht im Lager genauso aus wie die richtige. Solche Abweichungen müssen daher vor dem Versand vor Ort geprüft werden.
- Rohre, Fittings, Flansche und Schrauben versagen jeweils auf unterschiedliche Weise. Jedes Produkt benötigt deshalb eine eigene Checkliste, die auf Ihrer Bestellung und den darin referenzierten Normen beruht.
- Rückverfolgbarkeitsprobleme gehören zu den Befunden, auf die ein Inspektor zuerst achtet: eine Güte oder Schmelzennummer, die nicht mit dem Werkszeugnis übereinstimmt, oder eine fehlende bzw. unleserliche Kennzeichnung.
- Eine frühe Inspektion und eine weitere vor der Verpackung sind günstiger als die Entdeckung eines Mangels nach dem Einbau der Leitung. TIC liefert innerhalb von 24 Stunden nach der Inspektion einen ausführlichen Fotobericht.
Warum Rohre, Fittings und Flansche eigene Prüfungen brauchen
Die meisten Probleme bei Rohrleitungsteilen sind aus der Ferne nicht erkennbar. Eine Werkstoffgüte, die nicht zum Zeugnis passt, eine nicht rückverfolgbare Schmelzennummer, eine Wanddicke unterhalb der Toleranz oder eine beim Handling beschädigte Flanschdichtfläche wirken im Lagerhof völlig unauffällig. Sie zeigen sich erst, wenn die Leitung eingebaut ist und unter Druck steht, und damit zum teuersten denkbaren Zeitpunkt.
Aus diesem Grund ist jedes Teil anhand dreier Referenzen zu prüfen: Ihrer Bestellung, der in der Bestellung genannten Norm und des mitgelieferten Werkszeugnisses. Eine Vor-Ort-Inspektion erfolgt im Walzwerk oder in der Fabrik, bevor das Material gebündelt, verkistet und versendet wird.
Das Problem der reinen Dokumentenprüfung
Zeugnisse beschreiben, was der Lieferant über das Material angibt. Ein Inspektor bestätigt, dass das vorliegende Material mit dem Dokument übereinstimmt. Dazu werden die Schmelzennummern auf dem Zeugnis gelesen und anschließend dieselben Nummern auf den Rohren, Fittings oder Flanschen selbst aufgesucht. Dokumentenprüfung und physische Inspektion beantworten unterschiedliche Fragen, und Importeure benötigen beides.
Warum die Entfernung die Sache erschwert
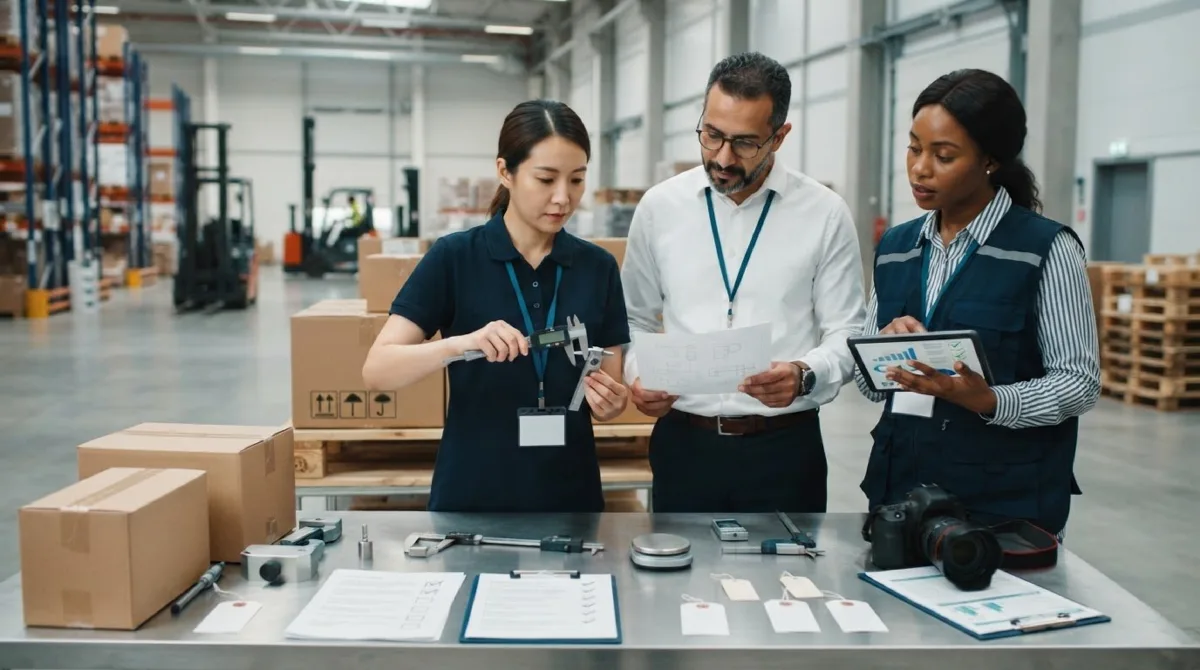
Bei Einkäufen in Asien sehen Sie die Ware selten, bevor sie das Werk verlässt. Ein unabhängiger Inspektor übernimmt vor Ort die Rolle Ihrer Augen in der Fabrik und arbeitet nach einer auf Ihre Bestellung abgestimmten Checkliste statt nach der des Lieferanten. TIC wurde 2007 gegründet, wird europäisch geführt und verfügt über mehr als 700 professionelle Inspektoren in Asien sowie Servicepräsenz in mehr als 25 Ländern.
Für jeden Produkttyp eine eigene Checkliste
Ein nahtloses Rohr, ein Schmiedefitting und ein Vorschweißflansch werden unterschiedlich gefertigt und versagen unterschiedlich. Eine gute Inspektion beginnt daher mit der Klärung, was tatsächlich beschafft wird, und wendet die dazu passende Checkliste an.
Rohre
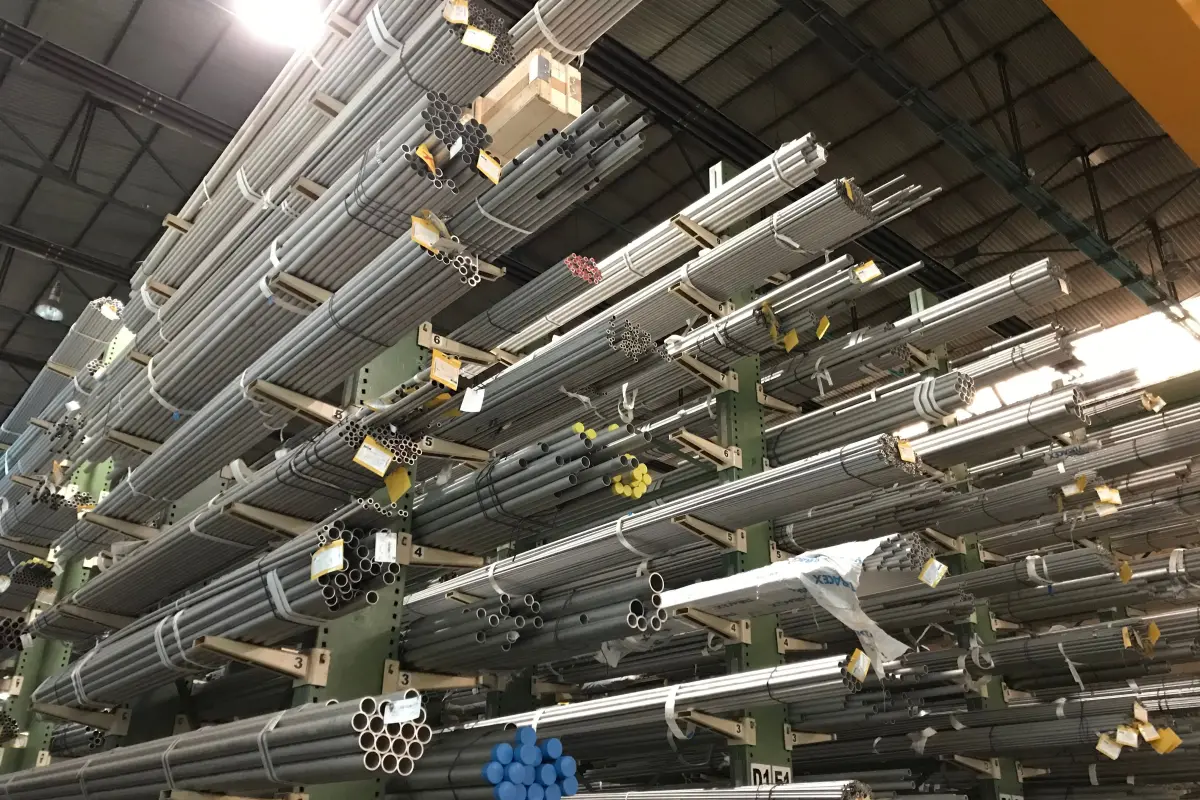
Nahtlose und geschweißte Rohre aus Kohlenstoffstahl, legiertem und nichtrostendem Stahl werden geprüft auf:
- Außendurchmesser, Wanddicke und Länge
- Geradheit sowie Endenbearbeitung bzw. Schweißfase
- Zustand der Schweißnaht bei geschweißten Rohren
- Oberflächenfehler, Dopplungen und Beulen
Fittings
Bögen, T-Stücke, Reduzierstücke und Kappen, ob in Einschweiß- oder Schmiedeausführung, werden geprüft auf:
- Abmessungen und Winkel gemäß Norm
- Wanddicke an kritischen Stellen
- Fasenvorbereitung und Rechtwinkligkeit der Enden
- Oberflächenzustand und Umformspuren
Flansche
Vorschweiß-, Überschieb-, Blind-, Muffenschweiß- und Losflansche mit Bund werden geprüft auf:
- Dichtflächenart, Oberflächengüte und Beschädigungen
- Lochkreis sowie Größe und Lage der Schraubenlöcher
- Dicke, Bohrung und Nabenmaße
- Druckstufe und Werkstoffkennzeichnung
Dichtungen, Schrauben und Zubehör
Dichtungen, Stiftschrauben, Muttern und verwandte Rohrleitungsbauteile werden leicht übersehen, doch eine Verbindung ist nur so zuverlässig wie ihr schwächstes Teil. Die Inspektoren prüfen Größe, Typ und Nennwerte anhand der Bestellung, Werkstoff und Beschichtung anhand der Spezifikation, Gewindezustand und Passung sowie Menge, Kennzeichnung und Verpackung.
Was der Inspektor prüft und warum es wichtig ist
Jede Inspektion erfolgt anhand Ihrer Bestellung, der referenzierten Norm und der freigegebenen Zeichnungen. Eine typische Checkliste umfasst acht Bereiche. Die folgende Tabelle fasst zusammen, was geprüft wird und aus welchem Grund.
Werkstoff und Rückverfolgbarkeit zuerst
Die Werkstoffverifizierung steht an erster Stelle, weil alles Weitere darauf aufbaut. Stimmen Zeugnis, Schmelzennummer und festgelegte Güte nicht überein, nützt auch ein einwandfreies Maßergebnis nichts. Aus demselben Grund ist die Kennzeichnung wichtig: Ein Teil mit fehlender oder unleserlicher Kennzeichnung lässt sich nicht auf sein Zeugnis zurückführen.
Abmessungen, Dichtflächen und Schweißnähte
Die Maßprüfung deckt Rohrwanddicken und Durchmesser außerhalb der Toleranz auf sowie Fittings, deren Fasenwinkel oder Steghöhe von der Spezifikation abweicht. Bei Flanschen entscheiden Dichtfläche und Bohrbild darüber, ob die Verbindung dichtet und ob die Schrauben auf der Baustelle tatsächlich durchgehen. Schweißnähte werden bei geschweißten Rohren und Fittings visuell geprüft; ZfP-Berichte werden gesichtet, sofern die Bestellung dies verlangt.
Druckprüfungen und ZfP
Sofern Ihre Bestellung es vorsieht, kann ein Inspektor Wasserdruckprüfungen und zerstörungsfreie Prüfungen im Werk begleiten oder die Prüfprotokolle sichten. Teilen Sie dem Inspektionsunternehmen mit, was Ihre Spezifikation verlangt, damit es bestätigen kann, was beim Lieferanten möglich ist.
Mängel, die vor dem Versand erkannt werden
Das sind die Befunde, die am häufigsten zu zurückgewiesenem Material, nicht bestandenen Druckprüfungen oder Verzögerungen auf der Baustelle führen, wenn vor dem Versand niemand hinschaut:
- Werkstoffgüte oder Schmelzennummer stimmt nicht mit dem Werkszeugnis überein
- Wanddicke oder Außendurchmesser außerhalb der Toleranz
- Risse, Dopplungen oder tiefer Lochfraß auf der Rohr- oder Fittingoberfläche
- Schweißnahtfehler wie Einbrandkerben, Poren oder Bindefehler
- Zerkratzte, verbeulte oder korrodierte Flanschdichtflächen
- Versetzte Schraubenlöcher oder falsches Bohrbild
- Fasenwinkel oder Steghöhe außerhalb der Spezifikation
- Fehlende, unleserliche oder falsche Kennzeichnung, die die Rückverfolgbarkeit unterbricht
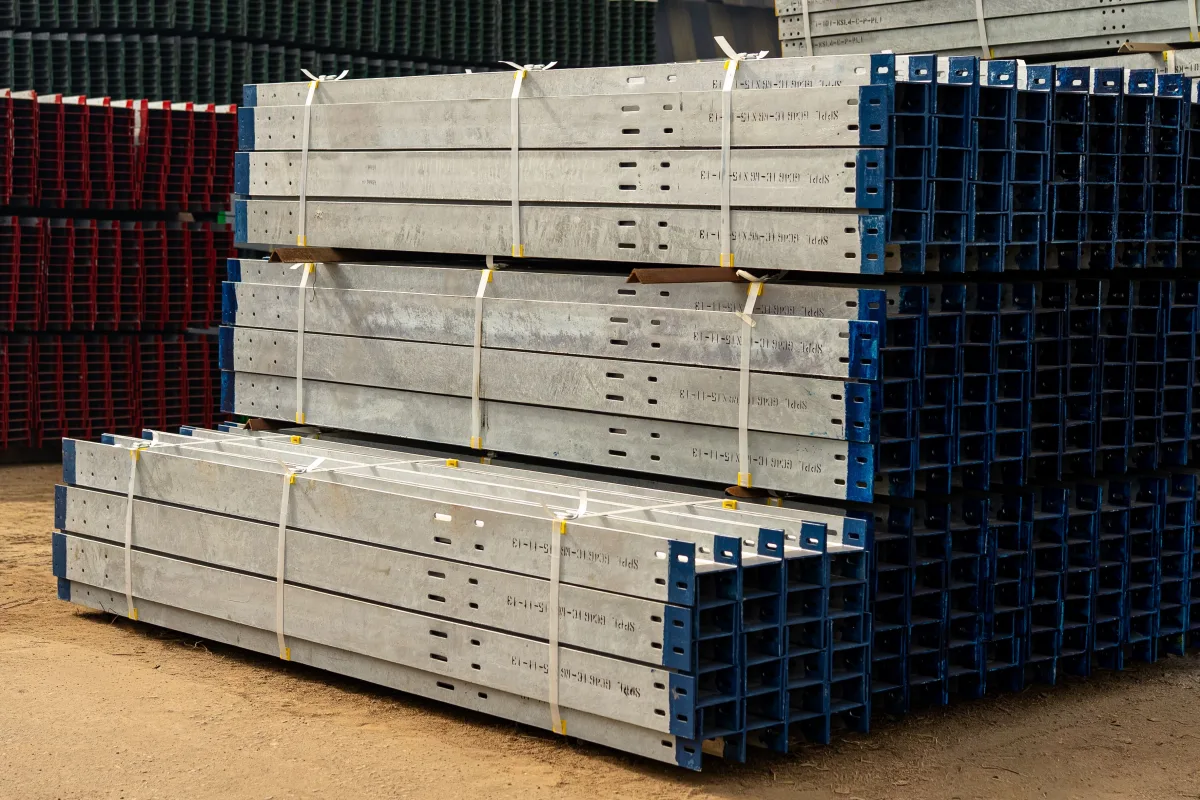
- Fehlende Endkappen oder Fasenschutzkappen bzw. unzureichende Bündelung für den Transport
Mängel, deren spätere Behebung teuer ist
Einige dieser Mängel lassen sich im Werk beheben, wenn sie rechtzeitig erkannt werden. Eine beschädigte Flanschdichtfläche kann nachbearbeitet oder ersetzt werden, fehlende Endkappen lassen sich vor dem Verpacken anbringen. Andere sind deutlich schwieriger zu lösen, etwa eine abweichende Güte bei bereits gefertigtem Material. Werden sie erkannt, solange sich die Ware noch beim Lieferanten befindet, bleiben Ihnen vor Zahlung und Versand mehrere Optionen: Nacharbeit, Ersatz oder Zurückweisung.
Beschädigungen bei Handling und Transport
Rohrenden und Flanschdichtflächen sind beim Verladen und Transportieren am stärksten gefährdet. Fasenschutzkappen, Endkappen und eine sachgerechte Bündelung dienen genau diesem Zweck und sind Bestandteil der Inspektion, nicht ein nachrangiges Detail.
Welche Inspektionsstufe benötigen Sie?
Material- und Maßprobleme lassen sich am günstigsten beheben, bevor der Auftrag fertiggestellt und verpackt ist. Die meisten Auftraggeber kombinieren im Verlauf einer Produktion zwei oder mehr Inspektionen.
Vor und während der Produktion
- Die Vorproduktionsprüfung verifiziert Rohmaterial, Zeugnisse und Schmelzennummern, bevor das Walzwerk oder die Fabrik mit der Produktion beginnt.
- Die Prüfung während der Produktion erkennt ein Maß-, Schweiß- oder Oberflächenproblem, solange nur ein Teil des Auftrags betroffen ist und nicht der gesamte Auftrag.
Vor Versand und Verladung
- Die Vorversandprüfung ist die standardmäßige Endkontrolle des fertigen, gekennzeichneten und verpackten Materials, bevor Sie Zahlung oder Versand freigeben.
- Die Container-Verladungsinspektion überwacht, wie Bündel und Kisten gesichert und verladen werden, denn dort sind Rohrenden und Flanschdichtflächen am stärksten durch Beschädigung gefährdet.
Auswahl einer Kombination
Bei einer einmaligen Beschaffung begrenzter Menge kann eine Endkontrolle genügen. Ein längeres Rohrleitungsprojekt mit mehreren Lieferungen profitiert in der Regel zusätzlich von früheren Inspektionen, da ein zu Beginn erkannter Mangel behoben werden kann, bevor er sich über die gesamte Lieferung wiederholt. Wendet TIC die Stichprobenprüfung nach ISO 2859 (AQL) an, dient sie der Festlegung, wie viele Teile des Loses zu untersuchen sind. Wenn Sie zudem einen neuen Lieferanten auswählen, kann ein Werks-Audit helfen, das Walzwerk oder die Fabrik vor der Auftragsvergabe zu beurteilen.
Verlässliche Ergebnisse einer Inspektion
Die Qualität einer Inspektion hängt von der Qualität der Vorgaben ab. Einige praktische Schritte helfen dabei.
Dem Inspektor klare Referenzen geben
Übermitteln Sie Ihre Bestellung, die referenzierte Norm und die freigegebenen Zeichnungen sowie besondere Anforderungen wie Druckprüfung oder ZfP. Die Checkliste wird auf Grundlage dieser Dokumente erstellt: Je präziser sie sind, desto aussagekräftiger ist das Ergebnis. Wenn Sie unsicher sind, ob ein Produkt geeignet ist, senden Sie die Bestellung oder die Spezifikation, und das Inspektionsunternehmen bestätigt es.
Einen unabhängigen, akkreditierten Dienstleister wählen
Unabhängigkeit ist der Kern jeder Inspektion durch Dritte. TIC ist eine nach ISO/IEC 17020 akkreditierte Inspektionsstelle des Typs A, nach ISO 9001:2015 und ISO/IEC 27001 zertifiziert sowie Mitglied von Sedex und CNAS. Die Inspektoren unterzeichnen nach jeder Inspektion einen Antikorruptionsvertrag.
Zeitnah auf den Bericht reagieren
Ein Kurzbericht liegt noch am Tag der Inspektion vor, der ausführliche Fotobericht folgt innerhalb von 24 Stunden nach der Inspektion. Anhand der Fotos von Kennzeichnung, Flanschdichtflächen, Schweißnähten und Verpackung können Sie und Ihre Ingenieure über die Abnahme entscheiden, ohne zur Fabrik zu reisen.
Das weitere Spektrum an Energieprodukten berücksichtigen
Rohrleitungsteile kommen selten allein. Umfasst dasselbe Projekt auch Armaturen, Bohrlochausrüstung oder Tanks, finden Sie weitere Informationen auf unseren Seiten zur Inspektion von Armaturen und Bohrlochausrüstung und zur Inspektion von Druckbehältern und Tanks.
Fazit
Rohre, Fittings und Flansche sind einfach zu beschreiben und bei Mängeln unerbittlich. Ein verlässlicher Weg, Probleme zu vermeiden, die sonst auf der Baustelle unter Druck auftreten, besteht darin, vor dem Versand Werkszeugnisse mit Schmelzennummern abzugleichen, Abmessungen zu messen, Flanschdichtflächen und Schweißnähte zu untersuchen, die Kennzeichnung zu bestätigen und die Verpackung zu prüfen. Unsere Inspektion von Rohren, Fittings und Flanschen ist genau auf diese Vorgehensweise ausgerichtet.
Steht ein Auftrag an, fordern Sie ein kostenloses Angebot an oder kontaktieren Sie unser Team. Nennen Sie uns Produktart, Menge und Standort der Fabrik, und wir bestätigen, was Ihr Auftrag benötigt.