Une inspection tierce en Hongrie est un contrôle sur site de vos produits électroniques ou pièces automobiles, réalisé dans l'usine hongroise par un inspecteur que vous mandatez et rémunérez, avant de libérer le paiement ou l'expédition. L'inspecteur vérifie un échantillon prélevé au hasard par rapport à vos plans, à l'échantillon approuvé et à la spécification d'essai, puis rend un résultat conforme, non conforme ou en attente, avec photos et mesures. Pour l'électronique, l'accent porte sur la qualité d'assemblage des cartes, le fonctionnement et les marquages. Pour les pièces automobiles, sur les cotes, la protection de surface, la traçabilité et l'emballage.
Ce que couvre une inspection tierce en Hongrie
Une inspection tierce en Hongrie suit les mêmes étapes de production que dans n'importe quel pays industriel. Vous pouvez réserver une seule étape ou en combiner plusieurs, selon votre connaissance du fournisseur, l'importance de la pièce pour la sécurité et la valeur de la commande.
La plupart des marchandises qui quittent la Hongrie vers d'autres pays de l'UE voyagent par camion : le contrôle au chargement porte donc généralement sur une remorque et l'arrimage de son chargement plutôt que sur un conteneur maritime. Pour les commandes à destination d'autres continents, les marchandises rejoignent souvent d'abord un port par rail ou par camion, et une inspection du chargement de conteneur est réalisée à l'usine ou à l'entrepôt de groupage.
Où sont fabriqués l'électronique et les pièces automobiles en Hongrie
La production électronique et automobile hongroise se concentre surtout dans le nord-ouest, au centre et le long des axes autoroutiers vers l'est. Les usines d'assemblage de véhicules de Győr, Kecskemét, Esztergom et Debrecen attirent autour d'elles une large base de fournisseurs : ateliers d'usinage, fondeurs sous pression, mouleurs plastique, fabricants de faisceaux électriques et fabricants électroniques produisant calculateurs, capteurs et éclairage. La sous-traitance électronique est répartie entre la Transdanubie occidentale et centrale (autour de Székesfehérvár, Tatabánya, Komárom, Zalaegerszeg et Sárvár), le comitat de Pest autour de Budapest, et le nord-est autour de Miskolc et Hatvan. Des usines de cellules et de modules de batteries ont été construites autour de Göd, Komárom et Debrecen.
Lors de la réservation, indiquez l'adresse exacte de l'usine qui fabrique et emballe réellement vos produits. Un siège social à Budapest n'est souvent pas le site de production, et les grands groupes exploitent plusieurs usines hongroises sous une même raison sociale.
Pourquoi les usines hongroises ont quand même besoin d'un contrôle indépendant
Les usines hongroises appartenant à de grands groupes internationaux appliquent les procédures du groupe et détiennent souvent une certification IATF 16949 ou ISO 9001. Un certificat vous indique qu'un système qualité existe. Il ne vous dit pas que votre lot, fabriqué la semaine dernière par une équipe donnée, est conforme à votre plan. Les non-conformités relevées en Hongrie proviennent généralement de l'organisation de la production :
- Composants venus d'Asie. De nombreuses usines hongroises d'électronique et de pièces assemblent des cartes, connecteurs, aimants, éléments de fixation et boîtiers achetés en Chine et auprès d'autres fournisseurs asiatiques. Un changement de composant entre votre échantillon approuvé et la production en série est une cause fréquente de défaillance.
- Intérim et main-d'œuvre temporaire. Les usines font largement appel à des intérimaires, y compris des travailleurs recrutés à l'étranger. Le turnover amène de nouveaux opérateurs aux postes de brasage manuel, de sertissage et de contrôle visuel, et la qualité d'exécution varie selon les équipes.
- Transferts de production. Les lignes déplacées d'Europe de l'Ouest vers la Hongrie ont besoin d'un temps de rodage. C'est dans les premiers mois suivant un transfert qu'apparaissent les dérives dimensionnelles et les erreurs d'assemblage.
- Lignes partagées chez les sous-traitants. Une usine EMS fait tourner des dizaines de produits clients sur les mêmes lignes CMS. Mauvais chargement de bobine, mauvais firmware ou étiquettes mélangées entre variantes proches sont des risques réels.
- Petits fournisseurs de rang 2 et 3. Les ateliers d'usinage et les mouleurs situés plus bas dans la chaîne n'ont parfois jamais été audités par un client, et leurs documents sont parfois copiés d'une pièce précédente.
Une inspection est indépendante lorsque c'est vous qui la commandez et la payez, et que la société d'inspection ne reçoit aucun argent du fournisseur. Le contrôle qualité de sortie de l'usine ou un agent rémunéré à la commission sur la commande ont intérêt à libérer un lot limite.
Inspection électronique en Hongrie : ce que vérifie l'inspecteur
Les inspections électroniques en Hongrie portent à la fois sur les appareils finis et sur les sous-ensembles nus comme les PCBA, calculateurs et alimentations. La liste de contrôle dépend de ce que vous achetez ; la liste complète pour les appareils finis figure sur notre page services d'inspection de l'électronique grand public.
PCBA et qualité de brasage
La qualité d'exécution des PCBA est évaluée selon l'IPC-A-610, dans la classe indiquée dans votre spécification, généralement la classe 2 pour les produits grand public et la classe 3 pour de nombreux assemblages automobiles et industriels. Sous grossissement, l'inspecteur recherche les ponts de soudure, le mouillage insuffisant, les soudures froides, les composants chip dressés (effet « tombstone »), les billes de soudure, les pattes soulevées, les inversions de polarité sur diodes et condensateurs électrolytiques, ainsi que les composants manquants ou erronés par rapport à la nomenclature et au plan d'implantation. Les soudures traversantes (THT) réalisées à la main et les retouches visibles sont relevées à part, car une retouche non autorisée par votre plan constitue un défaut majeur même si la soudure paraît correcte. Les soudures BGA et QFN ne peuvent pas être jugées visuellement : l'inspecteur examine donc les enregistrements rayons X ou AOI de l'usine pour votre lot. Lorsque les cartes reçoivent un vernis de tropicalisation, la couverture est contrôlée sous lumière UV, y compris les zones d'exclusion sur les connecteurs et les points de test.
Protection ESD et gestion de l'humidité
La protection ESD et la gestion de l'humidité sont vérifiées sur la ligne et dans la zone d'emballage. L'inspecteur s'assure que les opérateurs qui manipulent vos cartes portent un bracelet relié à la terre ou des chaussures ESD, que le poste se trouve dans une zone protégée ESD signalée, et que les cartes sont emballées dans des sachets de blindage ou des plateaux conducteurs, et non dans du papier bulle ordinaire. Les composants sensibles à l'humidité doivent être stockés et étuvés selon la norme J-STD-033, et les colis expédiés doivent contenir un dessiccant et une carte indicatrice d'humidité lorsque votre spécification l'exige.
Essais fonctionnels, firmware et sécurité
Les essais fonctionnels sont réalisés sur les unités prélevées : mise sous tension, chaque mode de fonctionnement, afficheurs, boutons, LED, interfaces de communication, charge et courant de veille lorsque la spécification fixe une limite. La version du firmware est lue dans le menu de l'appareil ou avec un outil de service et comparée à la version validée, car une usine qui produit plusieurs variantes peut flasher la mauvaise. L'inspecteur examine aussi les enregistrements des tests in-circuit et de fin de ligne de l'usine pour votre lot, ainsi que leur rendement au premier passage. Pour les produits alimentés sur secteur, l'inspecteur peut assister aux essais de rigidité diélectrique (hi-pot) et de continuité de terre de l'usine ou les refaire avec un testeur portable. Les essais complets de sécurité et de CEM en laboratoire relèvent d'une prestation distincte, organisée via les essais sur échantillons ; notre guide sur les essais de sécurité électrique pour l'électronique explique ce que mesure chaque essai.
Marquages et documents UE
Pour l'électronique grand public vendue dans l'UE, l'inspecteur vérifie le marquage CE, le symbole de la poubelle barrée pour les DEEE, la plaque signalétique ligne par ligne (modèle, tension, fréquence, puissance, classe de protection) et le type de fiche pour le marché de destination. En vertu du Règlement relatif à la sécurité générale des produits (UE) 2023/988, les produits de consommation doivent indiquer le nom du fabricant, son adresse postale et électronique ainsi qu'un numéro de type, de lot ou de série, et les informations de sécurité doivent être rédigées dans la langue du pays de vente. Un appareil fabriqué en Hongrie pour le marché allemand nécessite une notice en allemand ; un appareil vendu en Hongrie, une notice en hongrois. L'inspecteur vérifie aussi que la déclaration de conformité et la déclaration RoHS archivées mentionnent les mêmes références de modèle que les étiquettes.
Constats qui entraînent le plus souvent le refus d'un lot électronique provenant d'une usine hongroise :
- Ponts de soudure, composants manquants ou polarité inversée sur une petite partie des cartes
- Retouches non autorisées ou réparations brasées à la main sur des cartes spécifiées sans retouche
- Mauvaise version de firmware ou variantes mélangées dans un même lot
- Cartes emballées sans protection ESD ou sans dessiccant
- Plaques signalétiques ou déclarations qui ne correspondent pas au modèle expédié
- Notice absente dans la langue du pays de destination
Inspection de pièces automobiles en Hongrie : ce que vérifie l'inspecteur
Les inspections de pièces automobiles en Hongrie se concentrent sur les caractéristiques mesurables, car une pièce d'aspect parfait peut tout de même manquer une tolérance d'alésage de 0,02 mm et être rejetée sur la ligne d'assemblage du client. L'inspecteur travaille à partir de votre plan, avec les caractéristiques que vous signalez comme spéciales ou critiques, et à partir de votre plan de surveillance si vous le transmettez.
Cotes et ajustement
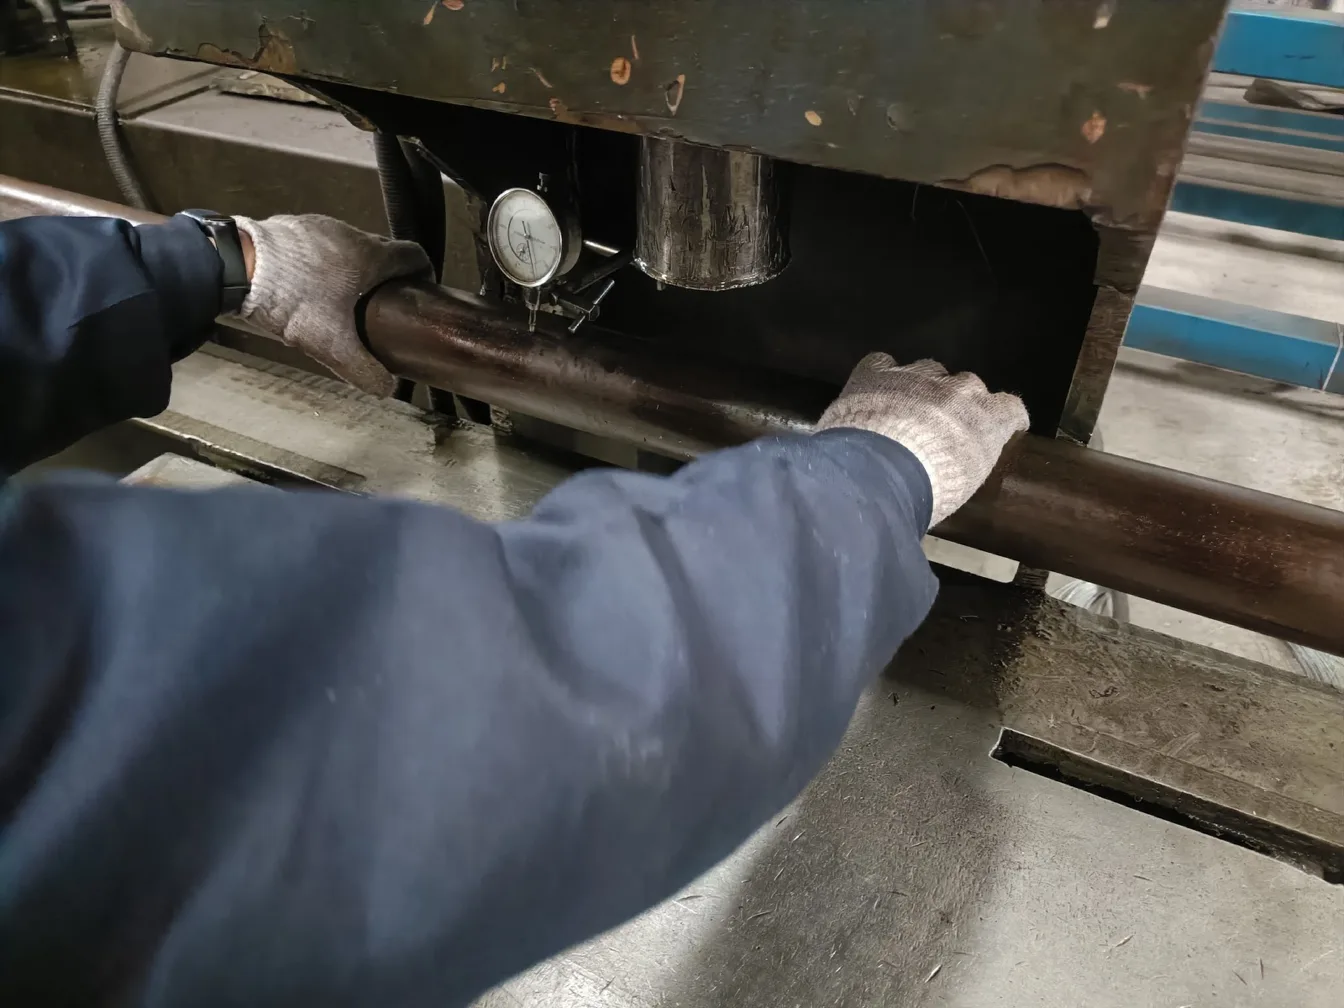
Les contrôles dimensionnels utilisent pieds à coulisse, micromètres, colonnes de mesure, alésomètres ainsi que tampons et bagues entre/n'entre pas sur les caractéristiques listées dans votre spécification. Les filetages sont contrôlés avec des calibres filetés selon la classe de tolérance du plan, par exemple 6H pour les filetages métriques intérieurs et 6g pour les extérieurs. Lorsqu'une caractéristique ne peut être mesurée que sur une MMT (machine à mesurer tridimensionnelle), l'inspecteur examine le rapport MMT de l'usine pour des pièces de votre lot, vérifie qu'il porte la référence, l'indice de révision et la date, et peut demander la mesure d'une pièce en sa présence. L'ajustement est contrôlé avec les pièces d'accouplement ou les gabarits si l'usine en dispose.
Pièces fondues, usinées et moulées
Les pièces en aluminium moulées sous pression sont contrôlées pour la porosité apparente sur les faces usinées, les reprises de coulée, les fissures, les bavures et les manques de remplissage. Les carters qui doivent être étanches doivent être accompagnés des enregistrements de test d'étanchéité de votre lot, avec la pression d'essai et le seuil de rejet indiqués. Les pièces usinées sont contrôlées pour les bavures dans les alésages et perçages transversaux, les marques de broutage et la rugosité de surface lorsque le plan indique une valeur Ra, mesurée avec un rugosimètre portable. Les pièces injectées sont contrôlées pour les manques de matière, bavures, retassures, lignes de soudure aux points de charge et restes de carotte, ainsi que pour le marquage matière moulé dans la pièce selon l'ISO 11469, par exemple >PA66-GF30<, qui indique si le grade de résine correspond au plan.
Revêtements et protection anticorrosion
Les revêtements sont mesurés avec un mesureur d'épaisseur en plusieurs points de chaque pièce prélevée, et les valeurs en µm figurent dans le rapport. Les revêtements lamellaires zinc, zinc-nickel, cataphorèse et peinture poudre sont contrôlés pour les zones nues, coulures, cloques et la présence de revêtement dans les filetages ou sur les surfaces de contact qui doivent rester propres. La tenue au brouillard salin ne peut pas être testée sur site ; l'inspecteur vérifie qu'un rapport de brouillard salin neutre selon l'ISO 9227 en cours de validité existe pour le lot de revêtement et que le nombre d'heures indiqué satisfait votre exigence.
Faisceaux électriques et connecteurs
Les inspections de faisceaux couvrent la hauteur de sertissage, mesurée au micromètre de sertissage par rapport à la spécification du fabricant de cosses, la force d'arrachement sur des cosses échantillons, la position de l'isolant et du conducteur dans le sertissage, et la position du joint sur les cosses étanches. L'inspecteur vérifie que chaque faisceau a passé un test de continuité électrique à 100 % sur le banc de test de l'usine, puis contrôle les longueurs de dérivation par rapport au plan, le rubanage et la position des clips, ainsi que l'engagement des verrouillages secondaires de connecteur (CPA) et de cosse (TPA).
PPAP, IATF 16949 et traçabilité
Pour les programmes automobiles, l'inspecteur vérifie que les pièces correspondent à l'indice approuvé lors du PPAP, que le certificat IATF 16949 est valide et couvre l'usine qui produit vos pièces, et que chaque colis porte un numéro de lot ou de coulée renvoyant aux certificats matière. Notre guide sur le processus PPAP explique lesquels des 18 éléments comptent le plus pour les importateurs. La validité d'un certificat IATF peut être vérifiée dans la base de données IATF Global Oversight.
Pièces de rechange vendues au grand public
Certaines catégories de pièces de rechange doivent porter des marquages d'homologation. Les plaquettes, disques et tambours de frein de remplacement relèvent du Règlement ONU n° 90 et portent un numéro d'homologation, les feux portent une marque E, et les sous-ensembles électroniques montés sur véhicule doivent être homologués selon le Règlement ONU n° 10 relatif à la compatibilité électromagnétique. L'inspecteur vérifie que le numéro d'homologation sur la pièce correspond au certificat archivé et figure sur chaque pièce prélevée.
Emballage et étiquetage des livraisons automobiles et électroniques
L'emballage des pièces destinées à une usine de véhicules ou à un équipementier de rang 1 est généralement consigné : petits bacs KLT et caisses-palettes aux normes VDA, avec une étiquette au format exigé par votre client, souvent VDA 4902 ou Global Transport Label. L'inspecteur vérifie la quantité par contenant, le contenu de l'étiquette par rapport au programme de livraison, l'orientation des pièces et les intercalaires, les sachets VCI ou la protection antirouille des pièces en acier, et l'absence de pièces étrangères ou de fragments dans le contenant. Pour l'électronique, l'emballage est contrôlé pour les sachets ESD, l'orientation des plateaux, les marquages des cartons par rapport à la liste de colisage et un essai de chute selon la procédure de votre spécification. Les étiquettes interverties entre références proches figurent parmi les constats les plus fréquents pour les deux types de produits.
Fixer les niveaux d'acceptation : AQL pour l'électronique, zéro défaut pour les pièces automobiles
Pour l'électronique grand public, les niveaux d'acceptation sont normalement fixés avec les tables d'échantillonnage de l'ISO 2859-1, équivalentes à l'ANSI/ASQ Z1.4 : zéro défaut critique, AQL 1.0 ou 2.5 pour les défauts majeurs et AQL 4.0 pour les défauts mineurs, au niveau d'inspection général II.
Les pièces automobiles sont un cas à part. Les clients automobiles attendent zéro défaut : les acheteurs fixent donc généralement un critère d'acceptation de zéro pour toute non-conformité dimensionnelle ou fonctionnelle, et mesurent les caractéristiques spéciales sur un nombre fixe de pièces par lot, par exemple 5 ou 32 pièces, comme indiqué dans le plan de surveillance. Si un lot est refusé, la réponse habituelle est un tri à 100 % à l'usine avant toute expédition. Notre service de tri et de retouche des produits prend en charge cette étape avec une équipe indépendante. Pour l'électronique, les essais fonctionnels sont souvent réalisés sur un échantillon spécial plus petit, comme S-4, afin de consacrer davantage de temps à des essais de fonctionnement prolongés. Notre calculateur AQL donne la taille d'échantillon et les critères d'acceptation pour toute taille de lot.
Quelles étapes d'inspection pour chaque produit
La bonne combinaison d'étapes dépend des points où chaque produit pose habituellement problème. Ce tableau sert de point de départ pour un fournisseur hongrois avec lequel vous n'avez pas encore travaillé.
Lorsqu'un fournisseur réussit plusieurs commandes d'affilée, de nombreux acheteurs passent à un simple contrôle avant expédition. Conservez une inspection en cours de production pour la première commande après un transfert de ligne, un changement d'outil ou une nouvelle source de composants.
Préparer une inspection en Hongrie
Un rapport d'inspection ne vaut que par les documents sur lesquels il s'appuie. Envoyez les éléments suivants à la société d'inspection avant la date prévue :
- Plans ou spécification avec tolérances, indice de révision et caractéristiques spéciales signalées
- Photos de l'échantillon approuvé, avec la consigne de conserver l'échantillon signé à l'usine
- Quantité du bon de commande, liste de colisage et maquette des étiquettes
- Niveaux d'acceptation et liste de défauts classant chaque défaut en critique, majeur ou mineur
- Les essais souhaités sur site : fonctionnement et durée de marche, assistance au test hi-pot, épaisseur de revêtement, hauteur de sertissage, contrôles par calibres
- Version du firmware, nomenclature et liste des sources de composants approuvées pour l'électronique
- L'adresse complète du site de production et un interlocuteur pour l'inspecteur
Programmez l'inspection avant expédition du lot fini au moment où l'usine confirme que 100 % des marchandises sont produites et au moins 80 % emballées. Consultez le calendrier hongrois avant de confirmer une date. Les jours fériés nationaux comprennent le 15 mars, le lundi de Pâques, le 1er mai, le lundi de Pentecôte, le 20 août, le 23 octobre, le 1er novembre ainsi que les 25 et 26 décembre. La Hongrie déplace aussi chaque année des jours ouvrés pour créer des ponts : un vendredi ou un lundi peut donc être chômé et un samedi travaillé. De nombreuses usines automobiles ferment d'une à trois semaines en été et entre Noël et le Nouvel An, en phase avec les usines de véhicules de leurs clients.
Les acheteurs qui s'approvisionnent en mêmes pièces en Hongrie et en Asie ont intérêt à utiliser une seule spécification et une seule liste de défauts pour les deux, afin de pouvoir comparer directement les rapports. Notre guide sur l'inspection tierce en Chine reprend les mêmes étapes, et le guide sur l'inspection en Italie détaille les marquages UE pour l'électroménager et l'outillage.
The Inspection Company réalise des inspections indépendantes depuis 2007, avec une direction européenne, une filiale européenne en Allemagne et des inspections menées selon les standards de contrôle qualité allemands. Nous ne percevons aucune commission des fournisseurs, l'arrivée et le départ de l'inspecteur à l'usine sont géolocalisés, et vous recevez un rapport rapide le jour de l'inspection, puis le rapport complet illustré de photos avec un résultat conforme, non conforme ou en attente sous 24 heures. Notre réseau est le plus dense en Asie et couvre certains pays européens : envoyez-nous la localisation de votre usine hongroise et nous confirmerons la disponibilité avant votre réservation.
Pour réserver une inspection tierce en Hongrie, envoyez-nous l'adresse de l'usine, les détails du produit et la quantité commandée via notre formulaire de devis, et nous confirmerons la disponibilité d'un inspecteur, recommanderons les étapes d'inspection adaptées à votre commande d'électronique ou de pièces automobiles et vous communiquerons un prix par homme-jour.
Questions fréquentes
Combien coûte une inspection tierce en Hongrie ?
La plupart des inspections sont facturées par homme-jour, et le total dépend du produit, de la quantité commandée, du nombre d'essais et de la localisation de l'usine. Envoyez les détails pour obtenir un devis gratuit, généralement confirmé en quelques heures.
Les usines certifiées IATF 16949 en Hongrie ont-elles encore besoin d'une inspection ?
Oui, pour toute commande où un défaut coûterait cher. Le certificat montre que l'usine dispose d'un système qualité ; une inspection vérifie si votre lot précis est conforme à votre plan.
Un inspecteur peut-il contrôler les soudures BGA sur site ?
Non, les soudures BGA et QFN sont cachées sous le composant. L'inspecteur examine les enregistrements rayons X et AOI de l'usine pour votre lot, et un contrôle aux rayons X en laboratoire peut être organisé sur des cartes échantillons.
Une inspection sur site comprend-elle les essais CEM ou les essais complets de sécurité électrique ?
Non. Sur site, l'inspecteur réalise des essais fonctionnels, vérifie les marquages et peut assister aux essais hi-pot et de continuité de terre. Les essais CEM et les essais complets de sécurité se font en laboratoire.
Quand faut-il éviter de programmer une inspection en Hongrie ?
Évitez les jours fériés nationaux, les jours de repos déplacés, la fermeture estivale des usines automobiles et la période entre Noël et le Nouvel An. Demandez à l'usine de confirmer son calendrier de travail avant de fixer la date.