Un'ispezione di terza parte in Ungheria è un controllo in loco della vostra elettronica o dei vostri componenti auto, eseguito presso lo stabilimento ungherese da un ispettore che prenotate e pagate voi, prima di autorizzare il pagamento o la spedizione. L'ispettore verifica un campione casuale rispetto ai disegni, al campione approvato e alla specifica di prova, poi emette un esito conforme, non conforme o in sospeso con foto e misure. Per l'elettronica l'attenzione va alla lavorazione delle schede, al funzionamento e alle marcature. Per i componenti auto a quote, protezione superficiale, tracciabilità e imballo.
Cosa comprende un'ispezione di terza parte in Ungheria
Un'ispezione di terza parte in Ungheria segue le stesse fasi produttive adottate in qualsiasi paese manifatturiero. Potete prenotare una sola fase o combinarne diverse, a seconda di quanto conoscete il fornitore, di quanto il pezzo incide sulla sicurezza e del valore dell'ordine.
La maggior parte delle merci che lasciano l'Ungheria verso altri paesi UE viaggia su camion, quindi il controllo di carico riguarda di solito un rimorchio e il fissaggio del carico più che un container marittimo. Per gli ordini destinati oltreoceano, la merce raggiunge spesso prima un porto via treno o camion, e l'ispezione di carico container si svolge nello stabilimento o nel magazzino di consolidamento.
Dove si producono elettronica e componenti auto in Ungheria
La produzione elettronica e automotive in Ungheria si concentra soprattutto nel nord-ovest, nel centro e lungo i corridoi autostradali verso est. Gli stabilimenti di assemblaggio veicoli di Győr, Kecskemét, Esztergom e Debrecen attirano intorno a sé un'ampia base di fornitori: officine meccaniche, fonderie di pressofusione, stampatori di materie plastiche, produttori di cablaggi e aziende elettroniche che realizzano centraline, sensori e illuminazione. La produzione elettronica conto terzi è distribuita tra la Transdanubia occidentale e centrale (intorno a Székesfehérvár, Tatabánya, Komárom, Zalaegerszeg e Sárvár), la contea di Pest intorno a Budapest e il nord-est intorno a Miskolc e Hatvan. Stabilimenti di celle e moduli per batterie sono stati costruiti nell'area di Göd, Komárom e Debrecen.
Al momento della prenotazione indicate l'indirizzo dello stabilimento che produce e imballa effettivamente la vostra merce. Una sede legale a Budapest spesso non coincide con il sito produttivo, e i gruppi più grandi gestiscono diversi stabilimenti ungheresi sotto un'unica ragione sociale.
Perché anche gli stabilimenti ungheresi richiedono un controllo indipendente
Gli stabilimenti ungheresi che appartengono a grandi gruppi internazionali lavorano secondo le procedure di gruppo e spesso sono certificati IATF 16949 o ISO 9001. Un certificato vi dice che esiste un sistema qualità. Non vi dice che il vostro lotto, prodotto la settimana scorsa su un determinato turno, corrisponde al disegno. Le non conformità che gli ispettori riscontrano in Ungheria derivano di solito da come è organizzata la produzione:
- Componenti dall'Asia. Molti stabilimenti ungheresi di elettronica e componentistica assemblano schede, connettori, magneti, viteria e involucri acquistati in Cina e da altri fornitori asiatici. Un cambio di componente tra il campione approvato e la produzione di serie è una causa frequente di guasti.
- Lavoro interinale e temporaneo. Gli stabilimenti fanno largo uso di lavoratori in somministrazione, compresi lavoratori reclutati all'estero. Il ricambio continuo porta nuovi operatori alle postazioni di saldatura manuale, crimpatura e controllo visivo, e la qualità della lavorazione varia da un turno all'altro.
- Trasferimenti di produzione. Le linee spostate in Ungheria dall'Europa occidentale hanno bisogno di tempo per andare a regime. È nei primi mesi dopo il trasferimento che compaiono derive dimensionali ed errori di assemblaggio.
- Linee condivise presso i terzisti. Uno stabilimento EMS produce decine di articoli di clienti diversi sulle stesse linee SMT. Bobine caricate male, firmware errato o etichette scambiate tra varianti simili sono rischi reali.
- Fornitori tier-2 e tier-3 più piccoli. Officine meccaniche e stampatori più in basso nella catena possono non aver mai ricevuto audit dai clienti, e i loro documenti a volte sono copiati da un pezzo precedente.
Un'ispezione è indipendente quando la prenotate e la pagate voi e la società di ispezione non riceve denaro dal fornitore. Il controllo qualità in uscita dello stabilimento o un agente pagato a provvigione sull'ordine hanno un motivo per rilasciare un lotto al limite.
Ispezione elettronica in Ungheria: cosa controlla l'ispettore
Le ispezioni di elettronica in Ungheria riguardano sia i dispositivi finiti sia gli assiemi come PCBA, centraline e alimentatori. La checklist dipende da cosa acquistate; l'elenco completo per i dispositivi finiti è disponibile nella nostra pagina dei servizi di ispezione per elettronica di consumo.
PCBA e qualità delle saldature
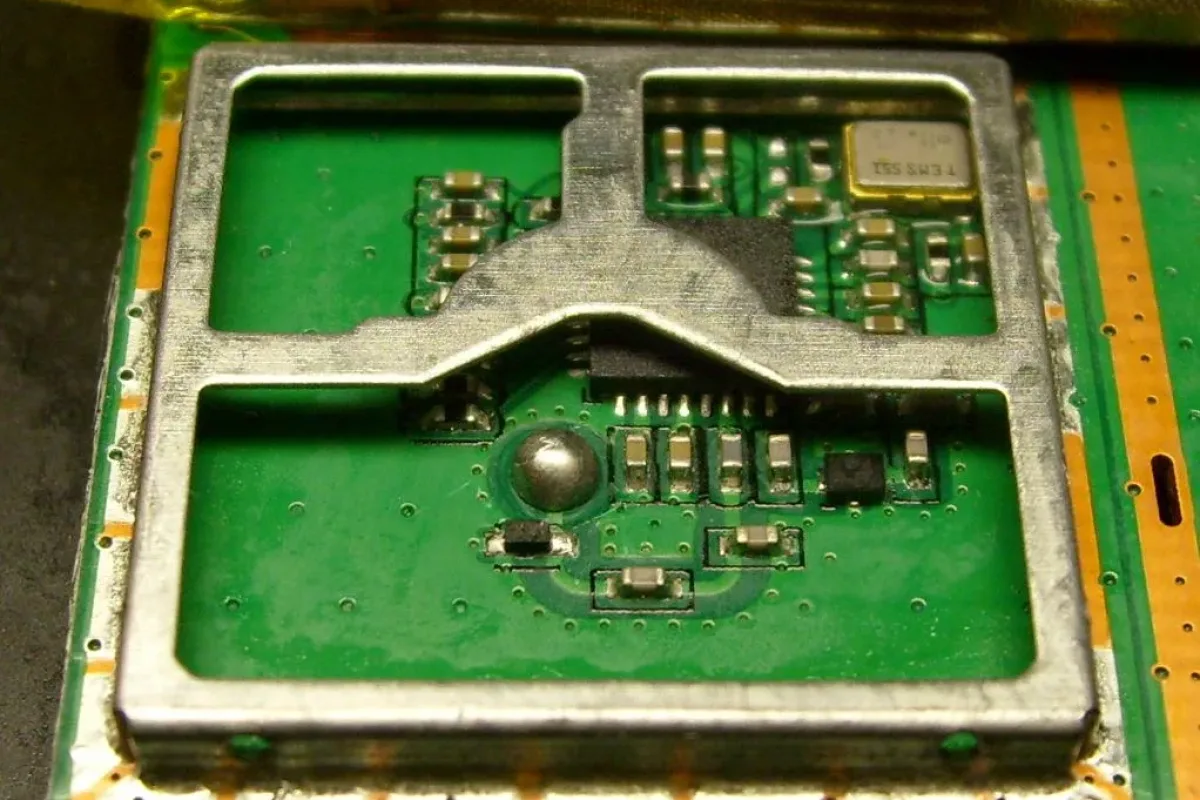
La lavorazione delle PCBA si valuta secondo IPC-A-610 nella classe indicata nella vostra specifica, di solito Classe 2 per i prodotti di consumo e Classe 3 per molti assiemi automotive e industriali. Con l'ingrandimento l'ispettore cerca ponti di saldatura, bagnatura insufficiente, saldature fredde, componenti chip in effetto tombstone, sfere di stagno, terminali sollevati, polarità invertita su diodi e condensatori elettrolitici, e componenti mancanti o errati rispetto alla distinta base e al disegno di piazzamento. Le saldature THT manuali e le rilavorazioni visibili vengono registrate a parte, perché una rilavorazione non ammessa dal disegno è un difetto maggiore anche se la saldatura ha un buon aspetto. Le saldature BGA e QFN non si possono valutare a vista, quindi l'ispettore esamina le registrazioni raggi X o AOI dello stabilimento per il vostro lotto. Se le schede hanno un conformal coating, la copertura si verifica alla luce UV, comprese le zone da lasciare libere su connettori e punti di test.
Gestione ESD e umidità
La gestione ESD e dell'umidità si controlla in linea e nell'area di imballo. L'ispettore verifica che gli operatori che maneggiano le vostre schede indossino braccialetti collegati a terra o calzature ESD, che l'area di lavoro sia un'area protetta ESD segnalata e che le schede siano imballate in buste schermanti o vassoi conduttivi, non nel normale pluriball. I componenti sensibili all'umidità vanno conservati e sottoposti a baking secondo J-STD-033, e gli imballi in uscita devono contenere essiccante e una scheda indicatrice di umidità se la vostra specifica lo richiede.
Prove funzionali, firmware e sicurezza
Le prove funzionali si eseguono sulle unità campionate: accensione, ogni modalità di funzionamento, display, pulsanti, LED, interfacce di comunicazione, ricarica e corrente di standby quando la specifica fissa un limite. La versione firmware si legge dal menu del dispositivo o con uno strumento di servizio e si confronta con la versione rilasciata, perché uno stabilimento che produce più varianti può caricare quella sbagliata. L'ispettore esamina anche le registrazioni dei test in-circuit e di fine linea dello stabilimento per il vostro lotto e la relativa resa al primo passaggio. Per i prodotti alimentati da rete, l'ispettore può assistere alle prove di rigidità dielettrica (hi-pot) e di continuità di terra della fabbrica o ripeterle con un tester portatile. Le prove complete di sicurezza ed EMC in laboratorio sono un incarico separato, organizzato tramite il test su campioni; la nostra guida ai test di sicurezza elettrica per l'elettronica spiega cosa misura ciascuna prova.
Marcature e documenti UE
Per l'elettronica di consumo venduta nell'UE, l'ispettore controlla la marcatura CE, il simbolo del bidone barrato per i RAEE, la targa dati riga per riga (modello, tensione, frequenza, potenza, classe di protezione) e il tipo di spina per il mercato di destinazione. In base al Regolamento generale sulla sicurezza dei prodotti (UE) 2023/988, i prodotti di consumo devono riportare nome, indirizzo postale ed elettronico del fabbricante e un numero di tipo, lotto o serie, e le informazioni di sicurezza devono essere nella lingua del paese di vendita. Un dispositivo prodotto in Ungheria per il mercato tedesco richiede istruzioni in tedesco; uno venduto in Ungheria le richiede in ungherese. L'ispettore verifica inoltre che la dichiarazione di conformità e la dichiarazione RoHS archiviate riportino gli stessi codici modello presenti sulle etichette.
Le non conformità che più spesso fanno respingere un lotto di elettronica da uno stabilimento ungherese:
- Ponti di saldatura, componenti mancanti o polarità invertita su una piccola quota di schede
- Rilavorazioni non autorizzate o riparazioni con saldatura manuale su schede specificate senza rilavorazione
- Versione firmware errata o varianti miste nello stesso lotto
- Schede imballate senza protezione ESD o senza essiccante
- Targhe dati o dichiarazioni che non corrispondono al modello spedito
- Istruzioni mancanti nella lingua del paese di destinazione
Ispezione di componenti auto in Ungheria: cosa controlla l'ispettore
Le ispezioni di componenti auto in Ungheria si concentrano sulle caratteristiche misurabili, perché un pezzo dall'aspetto perfetto può comunque mancare la tolleranza di un foro di 0,02 mm ed essere scartato sulla linea di montaggio del cliente. L'ispettore lavora sul vostro disegno, con le caratteristiche che avete indicato come speciali o critiche, e sul vostro piano di controllo se lo condividete.
Quote e accoppiamento
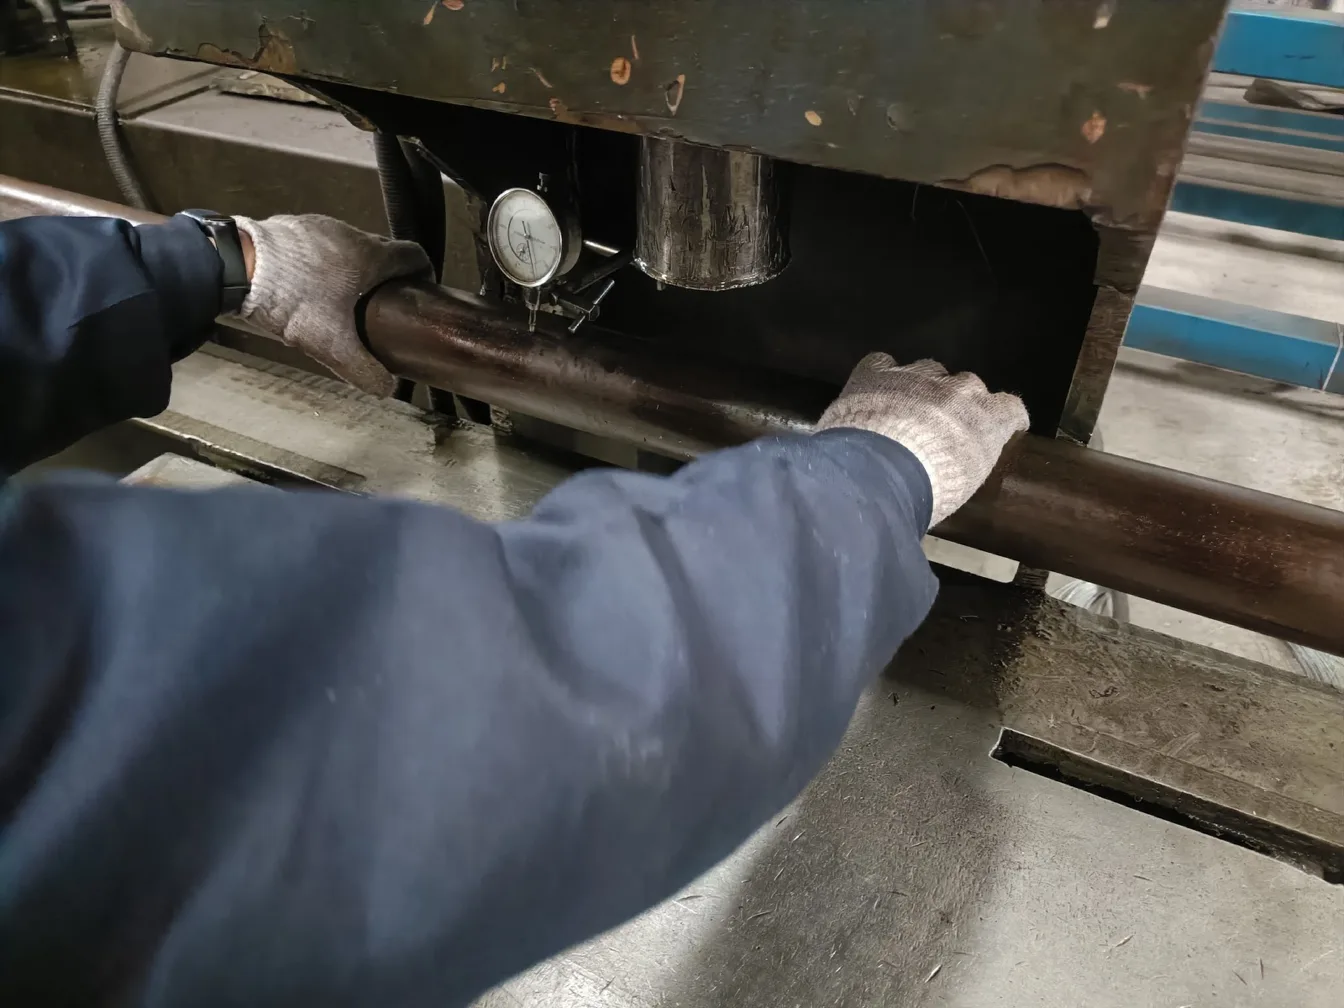
I controlli dimensionali si eseguono con calibri, micrometri, truschini, alesametri e tamponi e anelli passa/non passa sulle caratteristiche elencate nella vostra specifica. Le filettature si verificano con calibri filettati secondo la classe di tolleranza del disegno, per esempio 6H per le filettature metriche interne e 6g per quelle esterne. Se una caratteristica si può misurare solo con una CMM, l'ispettore esamina il rapporto CMM dello stabilimento per i pezzi del vostro lotto, controlla che riporti codice pezzo, revisione e data e può chiedere di misurare un pezzo in sua presenza. L'accoppiamento si verifica con le parti corrispondenti o con le maschere, se lo stabilimento ne dispone.
Parti pressofuse, lavorate e stampate
Sulle pressofusioni di alluminio si cercano porosità affioranti sulle superfici lavorate, giunzioni fredde, cricche, bave e riempimenti incompleti. Gli involucri che devono essere a tenuta vanno accompagnati dalle registrazioni della prova di tenuta per il vostro lotto, con indicazione della pressione di prova e del limite di scarto. Sulle parti lavorate a macchina si controllano bave nei fori e nei fori trasversali, segni di vibrazione e rugosità superficiale quando il disegno indica un valore Ra, misurata con un rugosimetro portatile. Sulle parti stampate a iniezione si verificano stampate incomplete, bave, risucchi, linee di giunzione nei punti di carico e residui di materozza, oltre alla marcatura del materiale stampata sul pezzo secondo ISO 11469, per esempio >PA66-GF30<, che indica se il tipo di resina corrisponde al disegno.
Rivestimenti e protezione dalla corrosione
I rivestimenti si misurano con uno spessimetro in più punti di ogni pezzo campionato, e i valori in µm vengono riportati nel rapporto. Zinco lamellare, zinco-nichel, cataforesi e verniciatura a polvere si controllano per zone scoperte, colature, bolle e presenza di rivestimento nelle filettature o sulle superfici di contatto che devono restare pulite. La resistenza alla nebbia salina non si può provare in loco; l'ispettore verifica che esista un rapporto aggiornato di nebbia salina neutra secondo ISO 9227 per il lotto di rivestimento e che le ore indicate soddisfino il vostro requisito.
Cablaggi e connettori
Le ispezioni dei cablaggi riguardano l'altezza di crimpatura, misurata con un micrometro per crimpature rispetto alla specifica del produttore del terminale, la forza di estrazione su terminali campione, la posizione di isolante e conduttore nella crimpatura e la posizione delle guarnizioni sui terminali stagni. L'ispettore verifica che ogni cablaggio abbia superato il test di continuità elettrica al 100% sul banco prova dello stabilimento, poi controlla le lunghezze delle diramazioni rispetto al disegno, le posizioni di nastratura e clip e l'innesto dei dispositivi CPA (connector position assurance) e TPA (terminal position assurance).
PPAP, IATF 16949 e tracciabilità
Per i programmi automotive l'ispettore verifica che i pezzi corrispondano alla revisione approvata in PPAP, che il certificato IATF 16949 sia in corso di validità e copra lo stabilimento che produce i vostri pezzi e che ogni imballo riporti un numero di lotto o di colata riconducibile ai certificati del materiale. La nostra guida al processo PPAP spiega quali dei 18 elementi contano di più per gli importatori. La validità di un certificato IATF si può verificare nel database IATF Global Oversight.
Ricambi aftermarket venduti al pubblico
Per alcune categorie i ricambi aftermarket richiedono marcature di omologazione. Pastiglie, dischi e tamburi freno di ricambio rientrano nel Regolamento UN n. 90 e riportano un numero di omologazione, le lampade riportano il marchio E e i sottoassiemi elettronici montati sui veicoli richiedono l'omologazione secondo il Regolamento UN n. 10 per la compatibilità elettromagnetica. L'ispettore verifica che il numero di omologazione sul pezzo corrisponda al certificato archiviato e compaia su ogni pezzo campionato.
Imballi ed etichette per forniture automotive ed elettroniche
L'imballo dei componenti auto destinati a uno stabilimento veicoli o a un tier-1 è di solito a rendere: contenitori KLT e casse pallet secondo gli standard VDA, con un'etichetta nel formato richiesto dal cliente, spesso VDA 4902 o Global Transport Label. L'ispettore controlla la quantità per contenitore, il contenuto dell'etichetta rispetto al programma di consegna, l'orientamento dei pezzi e gli interfalde, le buste VCI o la protezione antiruggine sui pezzi in acciaio e l'assenza di pezzi estranei o frammenti sciolti nel contenitore. Per l'elettronica si verificano buste ESD, orientamento dei vassoi, marcature dei cartoni rispetto alla packing list e una prova di caduta secondo la procedura della vostra specifica. Le etichette scambiate tra codici simili sono tra le non conformità più frequenti per entrambe le tipologie di prodotto.
Definire i livelli di accettazione: AQL per l'elettronica, zero difetti per i componenti auto
Per l'elettronica di consumo i livelli di accettazione si fissano normalmente con le tabelle di campionamento della ISO 2859-1, che corrispondono alla ANSI/ASQ Z1.4: zero difetti critici, AQL 1.0 o 2.5 per i difetti maggiori e AQL 4.0 per i difetti minori al livello di ispezione generale II.
Per i componenti auto il discorso cambia. I clienti automotive si aspettano zero difetti, quindi gli acquirenti di solito fissano un numero di accettazione pari a zero per qualsiasi non conformità dimensionale o funzionale e misurano le caratteristiche speciali su un numero fisso di pezzi per lotto, per esempio 5 o 32 pezzi, come previsto dal piano di controllo. Se un lotto non supera l'ispezione, la risposta abituale è una selezione al 100% presso lo stabilimento prima di qualsiasi spedizione. Il nostro servizio di selezione e rilavorazione dei prodotti copre questa fase con un team indipendente. Per l'elettronica, le prove funzionali si eseguono spesso su un campione speciale ridotto come S-4, così da dedicare più tempo a prove di funzionamento prolungate. Il nostro calcolatore AQL fornisce la dimensione del campione e i numeri di accettazione per qualsiasi dimensione di lotto.
Quali fasi di ispezione servono per ciascun prodotto
La giusta combinazione di fasi dipende da dove ogni prodotto tende a presentare problemi. Questa tabella è un punto di partenza per un fornitore ungherese con cui non avete ancora lavorato.
Quando un fornitore supera diversi ordini di fila, molti acquirenti passano al solo controllo pre-spedizione. Mantenete un'ispezione durante la produzione per il primo ordine dopo un trasferimento di linea, un cambio stampo o una nuova fonte di componenti.
Prepararsi a un'ispezione in Ungheria
Un rapporto di ispezione vale quanto i documenti su cui si basa. Inviate alla società di ispezione questi elementi prima della data prenotata:
- Disegni o specifica con tolleranze, livello di revisione e caratteristiche speciali evidenziate
- Foto del campione approvato, con l'istruzione di conservare il campione firmato presso lo stabilimento
- Quantità dell'ordine d'acquisto, packing list e grafica delle etichette
- Livelli di accettazione e un elenco difetti che classifichi ciascun difetto come critico, maggiore o minore
- Le prove richieste in loco: funzionamento e durata di funzionamento, assistenza alla prova hi-pot, spessore del rivestimento, altezza di crimpatura, controlli con calibri
- Versione firmware, distinta base ed elenco delle fonti di componenti approvate per l'elettronica
- L'indirizzo completo del sito produttivo e una persona di riferimento per l'ispettore
Prenotate l'ispezione pre-spedizione del lotto finito per quando lo stabilimento conferma che il 100% della merce è prodotto e almeno l'80% è imballato. Controllate il calendario ungherese prima di confermare una data. Le festività nazionali comprendono il 15 marzo, il lunedì di Pasqua, il 1° maggio, il lunedì di Pentecoste, il 20 agosto, il 23 ottobre, il 1° novembre e il 25 e 26 dicembre. Ogni anno l'Ungheria sposta inoltre alcune giornate lavorative per creare ponti, quindi un venerdì o un lunedì può essere festivo e un sabato lavorativo. Molti stabilimenti automotive chiudono da una a tre settimane in estate e tra Natale e Capodanno, in linea con gli stabilimenti veicoli dei loro clienti.
Chi acquista gli stessi componenti in Ungheria e in Asia dovrebbe usare un'unica specifica e un unico elenco difetti per entrambi, così da poter confrontare direttamente i rapporti. La nostra guida all'ispezione di terza parte in Cina segue le stesse fasi, e la guida all'ispezione in Italia approfondisce le marcature UE per elettrodomestici e utensili.
The Inspection Company esegue ispezioni indipendenti dal 2007, con management europeo, una filiale europea in Germania e ispezioni condotte secondo gli standard di controllo qualità tedeschi. Non accettiamo provvigioni dai fornitori, l'ingresso e l'uscita dell'ispettore dallo stabilimento sono geolocalizzati e ricevete un rapporto rapido il giorno dell'ispezione e il rapporto completo con foto ed esito conforme, non conforme o in sospeso entro 24 ore. La nostra rete è più forte in Asia e copre alcuni paesi europei selezionati, quindi indicateci la località del vostro stabilimento ungherese e vi confermeremo la disponibilità prima della prenotazione.
Per prenotare un'ispezione di terza parte in Ungheria, inviateci indirizzo dello stabilimento, dettagli del prodotto e quantità dell'ordine tramite il nostro modulo di richiesta preventivo: vi confermeremo la disponibilità dell'ispettore, vi consiglieremo le fasi di ispezione per il vostro ordine di elettronica o componenti auto e vi indicheremo un prezzo per giornata-uomo.
Domande frequenti
Quanto costa un'ispezione di terza parte in Ungheria?
La maggior parte delle ispezioni ha un prezzo per giornata-uomo, e il totale dipende da prodotto, quantità dell'ordine, numero di prove e ubicazione dello stabilimento. Inviate i dettagli per un preventivo gratuito, che di solito viene confermato in poche ore.
Gli stabilimenti ungheresi certificati IATF 16949 hanno comunque bisogno di ispezione?
Sì, per qualsiasi ordine in cui un difetto avrebbe un costo elevato. Il certificato dimostra che lo stabilimento ha un sistema qualità; l'ispezione verifica se il vostro lotto specifico rispetta il disegno.
Un ispettore può controllare in loco le saldature BGA?
No, le saldature BGA e QFN sono nascoste sotto il componente. L'ispettore esamina le registrazioni raggi X e AOI dello stabilimento per il vostro lotto, e si può organizzare un'analisi ai raggi X in laboratorio su schede campione.
Un'ispezione in loco comprende le prove EMC o di sicurezza elettrica complete?
No. In loco l'ispettore esegue prove funzionali, controlla le marcature e può assistere alle prove hi-pot e di continuità di terra. Le prove EMC e di sicurezza complete si svolgono in laboratorio.
Quando è meglio evitare di prenotare un'ispezione in Ungheria?
Evitate le festività nazionali, le giornate di riposo spostate, la chiusura estiva degli stabilimenti automotive e il periodo tra Natale e Capodanno. Chiedete allo stabilimento di confermare il proprio calendario lavorativo prima di fissare la data.