Una inspección por terceros en Hungría es una verificación in situ de sus productos electrónicos o piezas de automoción, realizada en la planta húngara por un inspector que usted contrata y paga, antes de liberar el pago o el envío. El inspector revisa una muestra aleatoria frente a sus planos, la muestra aprobada y la especificación de ensayos, y emite un resultado de aceptado, rechazado o pendiente con fotos y mediciones. En electrónica, el foco está en la calidad de fabricación de las placas, el funcionamiento y los marcados. En autopartes, en las cotas, la protección superficial, la trazabilidad y el embalaje.
Qué abarca una inspección por terceros en Hungría
Una inspección por terceros en Hungría sigue las mismas fases de producción que en cualquier país fabricante. Puede contratar una sola fase o combinar varias, según lo bien que conozca al proveedor, la relevancia de la pieza para la seguridad y el valor del pedido.
La mayoría de las mercancías que salen de Hungría hacia otros países de la UE viajan por carretera, así que el control de carga suele cubrir un remolque y la sujeción de su carga en lugar de un contenedor marítimo. En pedidos con destino a ultramar, la mercancía suele ir primero en tren o camión hasta un puerto, y la inspección de carga de contenedores se hace en la planta o en el almacén de consolidación.
Dónde se fabrican electrónica y autopartes en Hungría
La producción electrónica y de automoción en Hungría se concentra sobre todo en el noroeste, el centro y a lo largo de los corredores de autopista hacia el este. Las plantas de ensamblaje de vehículos de Győr, Kecskemét, Esztergom y Debrecen atraen a su alrededor una amplia base de proveedores: talleres de mecanizado, fundiciones a presión, inyectores de plástico, fabricantes de mazos de cables y fabricantes de electrónica que producen unidades de control, sensores e iluminación. La fabricación electrónica por contrato se reparte entre Transdanubia Occidental y Central (alrededor de Székesfehérvár, Tatabánya, Komárom, Zalaegerszeg y Sárvár), el condado de Pest en torno a Budapest y el noreste en torno a Miskolc y Hatvan. Se han construido plantas de celdas y módulos de baterías alrededor de Göd, Komárom y Debrecen.
Al hacer la reserva, indique la dirección de la planta que realmente fabrica y embala su mercancía. El domicilio social en Budapest a menudo no es el centro de producción, y los grupos grandes operan varias plantas húngaras bajo un mismo nombre de empresa.
Por qué las plantas húngaras también necesitan un control independiente
Las plantas húngaras que pertenecen a grandes grupos internacionales trabajan con procedimientos del grupo y a menudo tienen certificados IATF 16949 o ISO 9001. Un certificado indica que existe un sistema de calidad. No indica que su lote, fabricado la semana pasada en un turno concreto, cumpla con su plano. Las no conformidades que encuentran los inspectores en Hungría suelen venir de cómo está organizada la producción:
- Componentes de Asia. Muchas plantas húngaras de electrónica y piezas montan placas, conectores, imanes, elementos de fijación y carcasas comprados en China y otros proveedores asiáticos. Un cambio de componente entre la muestra aprobada y la producción en serie es una causa raíz frecuente de fallos.
- Personal de ETT y temporal. Las plantas dependen mucho de trabajadores de agencias, incluidos trabajadores contratados en el extranjero. La rotación implica operarios nuevos en puestos de soldadura manual, crimpado e inspección visual, y la calidad de fabricación varía según el turno.
- Traslados de producción. Las líneas trasladadas a Hungría desde Europa Occidental necesitan tiempo de rodaje. Los primeros meses tras un traslado son cuando aparecen derivas dimensionales y errores de montaje.
- Líneas compartidas en fabricantes por contrato. Una planta EMS fabrica decenas de productos de distintos clientes en las mismas líneas SMT. La carga de bobinas equivocadas, un firmware incorrecto o etiquetas mezcladas entre variantes parecidas son riesgos reales.
- Proveedores más pequeños de nivel 2 y nivel 3. Los talleres de mecanizado y los inyectores más abajo en la cadena pueden no tener ninguna auditoría de cliente, y a veces sus documentos están copiados de una pieza anterior.
Una inspección es independiente cuando usted la contrata y la paga y la empresa de inspección no recibe dinero del proveedor. El control de calidad de salida de la propia planta o un agente que cobra comisión sobre el pedido tienen motivos para liberar un lote dudoso.
Inspección de electrónica en Hungría: qué revisa el inspector
Las inspecciones de electrónica en Hungría cubren tanto equipos terminados como conjuntos sin carcasa, como PCBA, unidades de control y fuentes de alimentación. La lista de verificación depende de lo que compre; la lista completa para equipos terminados está en nuestra página de servicios de inspección de electrónica de consumo.
PCBA y calidad de soldadura
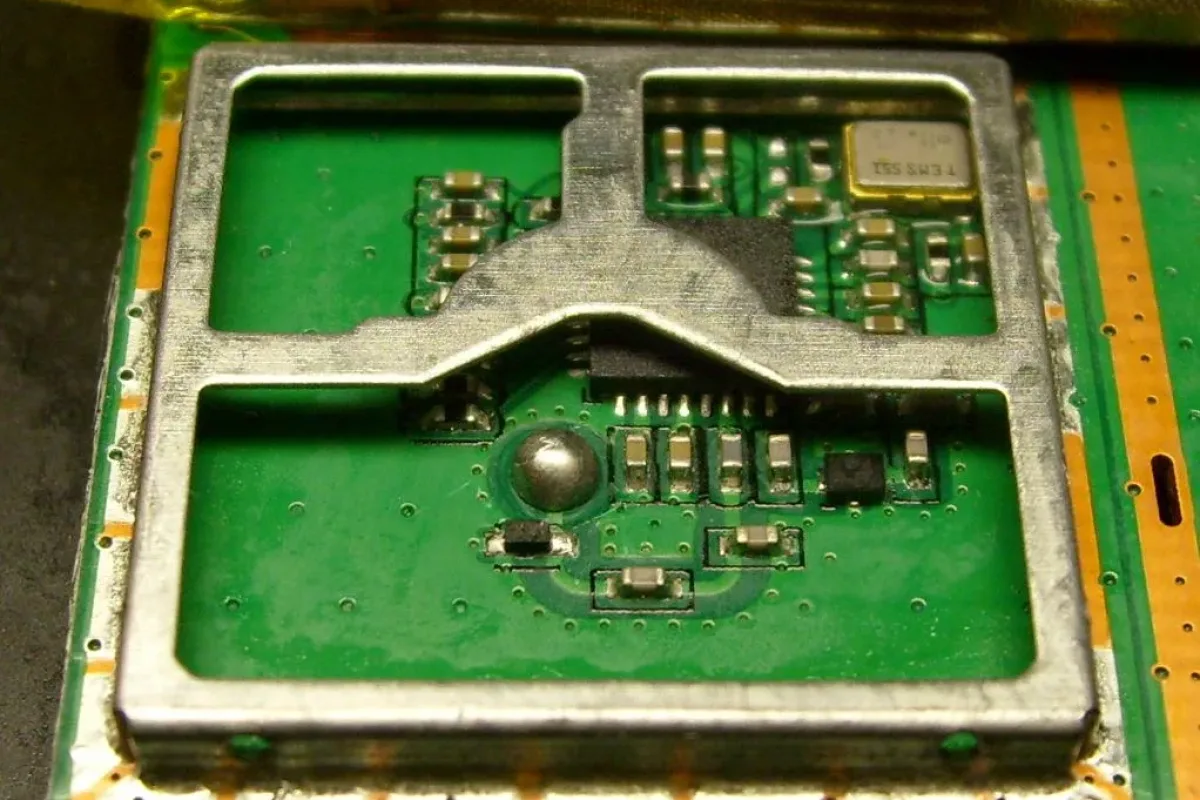
La calidad de fabricación de las PCBA se evalúa según IPC-A-610 en la clase indicada en su especificación, normalmente Clase 2 para productos de consumo y Clase 3 para muchos conjuntos de automoción e industriales. Con aumento, el inspector busca puentes de soldadura, mojado insuficiente, soldaduras frías, componentes chip en efecto lápida (tombstoning), bolas de soldadura, patillas levantadas, polaridad invertida en diodos y condensadores electrolíticos, y componentes ausentes o equivocados frente a la lista de materiales y el plano de colocación. Las soldaduras THT manuales y los retrabajos visibles se registran aparte, porque un retrabajo no permitido en su plano es un defecto mayor aunque la soldadura tenga buen aspecto. Las uniones BGA y QFN no se pueden evaluar visualmente, así que el inspector revisa los registros de rayos X o AOI de la planta para su lote. Cuando las placas llevan barniz de protección (conformal coating), la cobertura se comprueba con luz UV, incluidas las zonas de exclusión en conectores y puntos de prueba.
Manipulación ESD y control de humedad
La manipulación ESD y el control de humedad se verifican en la línea y en la zona de embalaje. El inspector confirma que los operarios que manipulan sus placas llevan pulseras antiestáticas conectadas a tierra o calzado ESD, que el puesto de trabajo es una zona protegida ESD señalizada y que las placas se embalan en bolsas apantalladas o bandejas conductoras, no en plástico de burbujas normal. Los componentes sensibles a la humedad deben almacenarse y hornearse según J-STD-033, y los embalajes de salida deben llevar desecante y una tarjeta indicadora de humedad cuando su especificación lo exija.
Pruebas de funcionamiento, firmware y seguridad
Las pruebas de funcionamiento se realizan sobre las unidades muestreadas: encendido, todos los modos de operación, pantallas, botones, LED, interfaces de comunicación, carga y consumo en reposo cuando la especificación fija un límite. La versión de firmware se lee en el menú del equipo o con una herramienta de servicio y se compara con la versión liberada, porque una planta que fabrica varias variantes puede grabar la equivocada. El inspector también revisa los registros de pruebas en circuito y de final de línea de la planta para su lote y su rendimiento a la primera. En productos conectados a la red eléctrica, el inspector puede presenciar las pruebas de rigidez dieléctrica (hi-pot) y de continuidad de tierra de la fábrica o repetirlas con un comprobador portátil. Los ensayos completos de seguridad y CEM en laboratorio son un trabajo aparte, que se organiza mediante ensayos de muestras; nuestra guía sobre ensayos de seguridad eléctrica para electrónica explica qué mide cada prueba.
Marcados y documentos de la UE
En la electrónica de consumo que se vende en la UE, el inspector comprueba el marcado CE, el símbolo del contenedor tachado para RAEE, la etiqueta de características línea a línea (modelo, tensión, frecuencia, potencia, clase de protección) y el tipo de enchufe para el mercado de destino. Según el Reglamento (UE) 2023/988 relativo a la seguridad general de los productos, los productos de consumo deben indicar el nombre del fabricante, su dirección postal y electrónica y un número de tipo, lote o serie, y la información de seguridad debe estar en el idioma del país de venta. Un equipo fabricado en Hungría para el mercado alemán necesita instrucciones en alemán; uno vendido en Hungría, en húngaro. El inspector también confirma que la declaración de conformidad y la declaración RoHS archivadas recogen los mismos números de modelo que aparecen en las etiquetas.
Hallazgos que con más frecuencia hacen rechazar un lote de electrónica de una planta húngara:
- Puentes de soldadura, componentes ausentes o polaridad invertida en una pequeña parte de las placas
- Retrabajos no autorizados o reparaciones soldadas a mano en placas especificadas sin retrabajo
- Versión de firmware equivocada o variantes mezcladas en un mismo lote
- Placas embaladas sin protección ESD o sin desecante
- Etiquetas de características o declaraciones que no coinciden con el modelo enviado
- Falta de instrucciones en el idioma del país de destino
Inspección de piezas de automoción en Hungría: qué revisa el inspector
Las inspecciones de autopartes en Hungría se centran en características medibles, porque una pieza de aspecto perfecto puede salirse de la tolerancia de un taladro por 0,02 mm y fallar en la línea de montaje del cliente. El inspector trabaja con su plano y las características que usted marque como especiales o críticas, y con su plan de control si lo comparte.
Cotas y ajuste
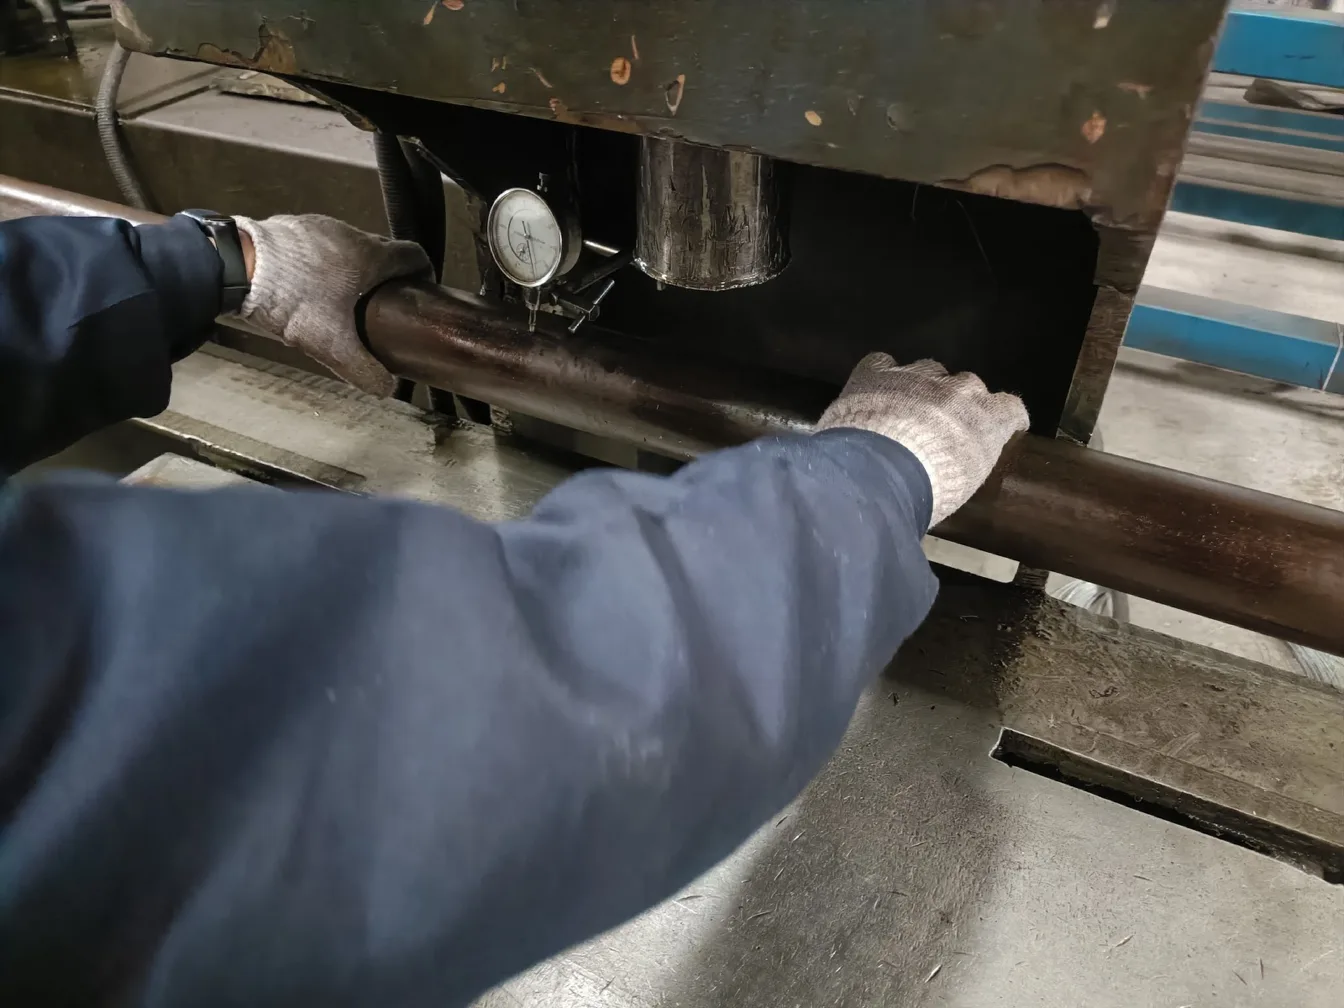
Las comprobaciones dimensionales se hacen con calibres, micrómetros, medidores de altura, comparadores de interiores y calibres pasa/no pasa de tampón y de anillo sobre las características indicadas en su especificación. Las roscas se comprueban con calibres de rosca según la clase de tolerancia del plano, por ejemplo 6H para roscas métricas interiores y 6g para exteriores. Cuando una característica solo se puede medir en una MMC (máquina de medición por coordenadas), el inspector revisa el informe MMC de la planta para piezas de su lote, comprueba que lleve referencia de pieza, revisión y fecha, y puede pedir que se mida una pieza en su presencia. El ajuste se comprueba con piezas de acoplamiento o útiles si la planta los tiene.
Piezas fundidas, mecanizadas e inyectadas
En las piezas de aluminio fundidas a presión se buscan porosidades expuestas en caras mecanizadas, uniones frías, grietas, rebabas y llenado incompleto. Las carcasas que deben ser estancas deben venir con registros de prueba de fugas de su lote, con la presión de ensayo y el límite de rechazo indicados. En las piezas mecanizadas se buscan rebabas en taladros y agujeros cruzados, marcas de vibración y rugosidad superficial cuando el plano indica un valor Ra, que se mide con un rugosímetro portátil. En las piezas inyectadas se buscan faltas de llenado, rebabas, rechupes, líneas de soldadura en puntos de carga y restos de entrada, además del marcado de material moldeado en la pieza según ISO 11469, por ejemplo >PA66-GF30<, que indica si el grado de resina coincide con el plano.
Recubrimientos y protección contra la corrosión
Los recubrimientos se miden con un medidor de espesores en varios puntos de cada pieza muestreada, y las lecturas en µm se incluyen en el informe. En zinc laminar, zinc-níquel, cataforesis y pintura en polvo se buscan zonas sin recubrir, descolgados, ampollas y recubrimiento en roscas o en superficies de contacto que deben quedar limpias. La resistencia a la niebla salina no se puede ensayar in situ; el inspector comprueba que exista un informe vigente de niebla salina neutra según ISO 9227 para el lote de recubrimiento y que las horas indicadas cumplan su requisito.
Mazos de cables y conectores
Las inspecciones de mazos de cables cubren la altura de crimpado, medida con un micrómetro de crimpado frente a la especificación del fabricante del terminal, la fuerza de arrancamiento en terminales de muestra, la posición del aislamiento y del conductor en el crimpado y la posición de la junta en terminales estancos. El inspector comprueba que cada mazo haya superado la prueba de continuidad eléctrica al 100% en el banco de pruebas de la planta y después revisa las longitudes de las ramas frente al plano, las posiciones del encintado y de los clips, y que los seguros de posición del conector (CPA) y del terminal (TPA) estén enclavados.
PPAP, IATF 16949 y trazabilidad
En programas de automoción, el inspector comprueba que las piezas corresponden a la revisión aprobada en el PPAP, que el certificado IATF 16949 está vigente y cubre la planta que fabrica sus piezas, y que cada embalaje lleva un número de lote o de colada trazable hasta los certificados de material. Nuestra guía sobre el proceso PPAP explica cuáles de los 18 elementos importan más a los importadores. La validez de un certificado IATF se puede comprobar en la base de datos de IATF Global Oversight.
Piezas de recambio vendidas al público
Algunas categorías de piezas de recambio necesitan marcados de homologación de tipo. Las pastillas, discos y tambores de freno de recambio están sujetos al Reglamento n.º 90 de la ONU y llevan un número de homologación, los faros y pilotos llevan marcado E, y los subconjuntos electrónicos montados en vehículos necesitan homologación según el Reglamento n.º 10 de la ONU sobre compatibilidad electromagnética. El inspector comprueba que el número de homologación de la pieza coincide con el certificado archivado y aparece en todas las piezas muestreadas.
Embalaje y etiquetas en entregas de automoción y electrónica
El embalaje de autopartes destinadas a una planta de vehículos o a un proveedor de nivel 1 suele ser retornable: contenedores pequeños KLT y cajas palé según normas VDA, con una etiqueta en el formato que exija su cliente, a menudo VDA 4902 o Global Transport Label. El inspector comprueba la cantidad por contenedor, el contenido de la etiqueta frente al programa de entregas, la orientación de las piezas y los separadores entre capas, las bolsas VCI o la protección antióxido en piezas de acero, y que no haya piezas ajenas ni fragmentos sueltos en el contenedor. En el embalaje de electrónica se comprueban las bolsas ESD, la orientación en las bandejas, el marcado de las cajas frente a la lista de embalaje y una prueba de caída según el procedimiento de su especificación. Las etiquetas cambiadas entre referencias parecidas son uno de los hallazgos más habituales en ambos tipos de producto.
Niveles de aceptación: AQL para electrónica, cero defectos para autopartes
Los niveles de aceptación para electrónica de consumo se fijan normalmente con las tablas de muestreo de la ISO 2859-1, que coinciden con la ANSI/ASQ Z1.4: cero defectos críticos, AQL 1.0 o 2.5 para defectos mayores y AQL 4.0 para defectos menores con nivel general de inspección II.
Las autopartes son otro caso. Los clientes de automoción esperan cero defectos, así que los compradores suelen fijar un número de aceptación de cero para cualquier no conformidad dimensional o funcional, y miden las características especiales en un número fijo de piezas por lote, por ejemplo 5 o 32 piezas, según indique el plan de control. Si un lote se rechaza, lo habitual es una selección al 100% en la planta antes de enviar nada. Nuestro servicio de selección y retrabajo de producto cubre ese paso con un equipo independiente. En electrónica, las pruebas de funcionamiento suelen hacerse sobre una muestra especial más pequeña, como S-4, para dedicar el tiempo a pruebas de funcionamiento más largas. Nuestra calculadora AQL da el tamaño de muestra y los números de aceptación para cualquier tamaño de lote.
Qué fases de inspección necesita cada producto
La combinación adecuada de fases depende de dónde suele fallar cada producto. Esta tabla sirve como punto de partida para un proveedor húngaro con el que no haya trabajado antes.
Cuando un proveedor supera varios pedidos seguidos, muchos compradores pasan a hacer solo el control previo al envío. Mantenga una inspección durante la producción para el primer pedido tras un traslado de línea, un cambio de molde o útil o una nueva fuente de componentes.
Cómo preparar una inspección en Hungría
Un informe de inspección vale lo que valen los documentos en los que se basa. Envíe a la empresa de inspección lo siguiente antes de la fecha de la reserva:
- Planos o especificación con tolerancias, nivel de revisión y características especiales marcadas
- Fotos de la muestra aprobada, con la instrucción de conservar la muestra firmada en la planta
- Cantidad del pedido de compra, lista de embalaje y diseño de las etiquetas
- Niveles de aceptación y una lista de defectos que clasifique cada uno como crítico, mayor o menor
- Las pruebas que quiere in situ: funcionamiento y tiempo de prueba, presenciar el hi-pot, espesor de recubrimiento, altura de crimpado, comprobaciones con calibres
- Versión de firmware, lista de materiales y la lista de fuentes de componentes aprobadas para electrónica
- La dirección completa del centro de producción y una persona de contacto para el inspector
Reserve la inspección previa al envío del lote terminado para cuando la planta confirme que el 100% de la mercancía está producida y al menos el 80% embalada. Consulte el calendario húngaro antes de confirmar una fecha. Los festivos nacionales incluyen el 15 de marzo, el lunes de Pascua, el 1 de mayo, el lunes de Pentecostés, el 20 de agosto, el 23 de octubre, el 1 de noviembre y el 25 y 26 de diciembre. Además, Hungría traslada cada año días laborables para crear puentes, de modo que un viernes o un lunes puede ser festivo y un sábado, laborable. Muchas plantas de automoción cierran entre una y tres semanas en verano y entre Navidad y Año Nuevo, en línea con las plantas de vehículos de sus clientes.
Los compradores que adquieren las mismas piezas en Hungría y en Asia deberían usar una sola especificación y una sola lista de defectos para ambos orígenes, para poder comparar los informes directamente. Nuestra guía de inspección por terceros en China utiliza las mismas fases, y la guía de inspección en Italia trata con más detalle los marcados de la UE para electrodomésticos y herramientas.
The Inspection Company realiza inspecciones independientes desde 2007, con dirección europea, una sucursal europea en Alemania e inspecciones conforme a los estándares alemanes de control de calidad. No cobramos comisiones a los proveedores, la entrada y salida del inspector en la planta queda geolocalizada, y usted recibe un informe rápido el mismo día de la inspección y el informe completo con fotos y resultado de aceptado, rechazado o pendiente en un plazo de 24 horas. Nuestra red es más fuerte en Asia y cubre determinados países europeos, así que envíenos la ubicación de su planta húngara y le confirmaremos la disponibilidad antes de reservar.
Para reservar una inspección por terceros en Hungría, envíenos la dirección de la planta, los datos del producto y la cantidad del pedido a través de nuestro formulario de presupuesto, y le confirmaremos la disponibilidad del inspector, le recomendaremos las fases de inspección para su pedido de electrónica o autopartes y le enviaremos un precio por día-hombre.
Preguntas frecuentes
¿Cuánto cuesta una inspección por terceros en Hungría?
La mayoría de las inspecciones se tarifican por día-hombre, y el total depende del producto, la cantidad del pedido, el número de pruebas y la ubicación de la planta. Envíe los datos y le haremos un presupuesto gratuito, que normalmente se confirma en pocas horas.
¿Las plantas húngaras certificadas IATF 16949 siguen necesitando inspección?
Sí, en cualquier pedido en el que un defecto saldría caro. El certificado demuestra que la planta tiene un sistema de calidad; la inspección comprueba si su lote concreto cumple con su plano.
¿Puede un inspector revisar soldaduras BGA in situ?
No, las uniones BGA y QFN quedan ocultas bajo el componente. El inspector revisa los registros de rayos X y AOI de la planta para su lote, y se puede organizar un análisis de rayos X en laboratorio sobre placas de muestra.
¿Una inspección in situ incluye ensayos de CEM o de seguridad eléctrica completos?
No. In situ, el inspector realiza pruebas de funcionamiento, revisa los marcados y puede presenciar las pruebas de hi-pot y de continuidad de tierra. Los ensayos de CEM y de seguridad completos se hacen en laboratorio.
¿Cuándo conviene evitar reservar una inspección en Hungría?
Evite los festivos nacionales, los días de descanso trasladados, el cierre de verano de las plantas de automoción y el periodo entre Navidad y Año Nuevo. Pida a la planta que confirme su calendario laboral antes de fijar la fecha.